


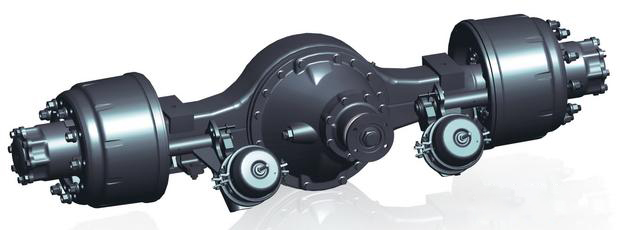
הסרנים עם גלגלים משני צידי הגחון (השלדה) מכונים יחד סרני רכב, והסרנים עם יכולות הנעה נקראים בדרך כלל סרנים. ההבדל העיקרי בין השניים הוא האם יש הנעה במרכז הציר (אקסל). במאמר זה, סרן הרכב עם יחידת ההנעה נקרא סרן הרכב, והרכב ללא הנעה נקרא סרן הרכב כדי להראות את ההבדל.
עם הביקוש הגובר ללוגיסטיקה ותחבורה, עליונותם של סרני רכב, במיוחד נגררים וסמי-נגררים, בהובלה מקצועית ובפעולות מיוחדות הופכת לברורה יותר ויותר, והביקוש בשוק גדל משמעותית.
טכנולוגיה זו מנתחת את תהליך העיבוד של הציר, בתקווה לעזור ללקוחות לבחור מכונת CNC מתאימה יותר.
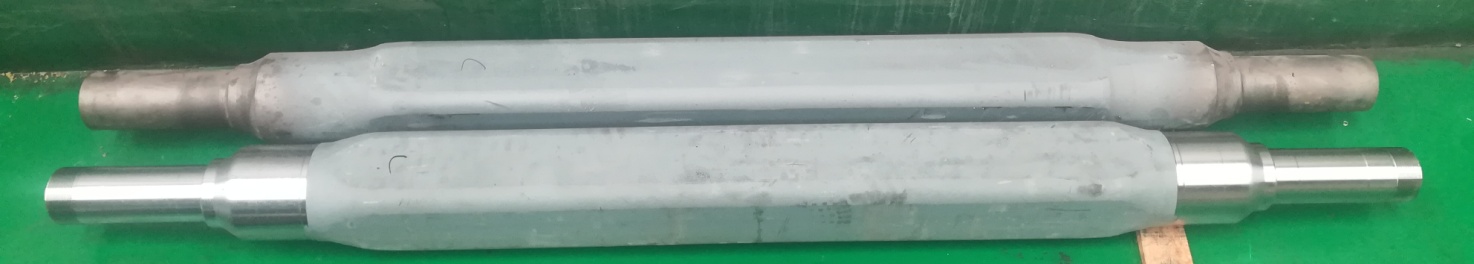
תהליך הייצור החדש של סרן הרכב הכולל:
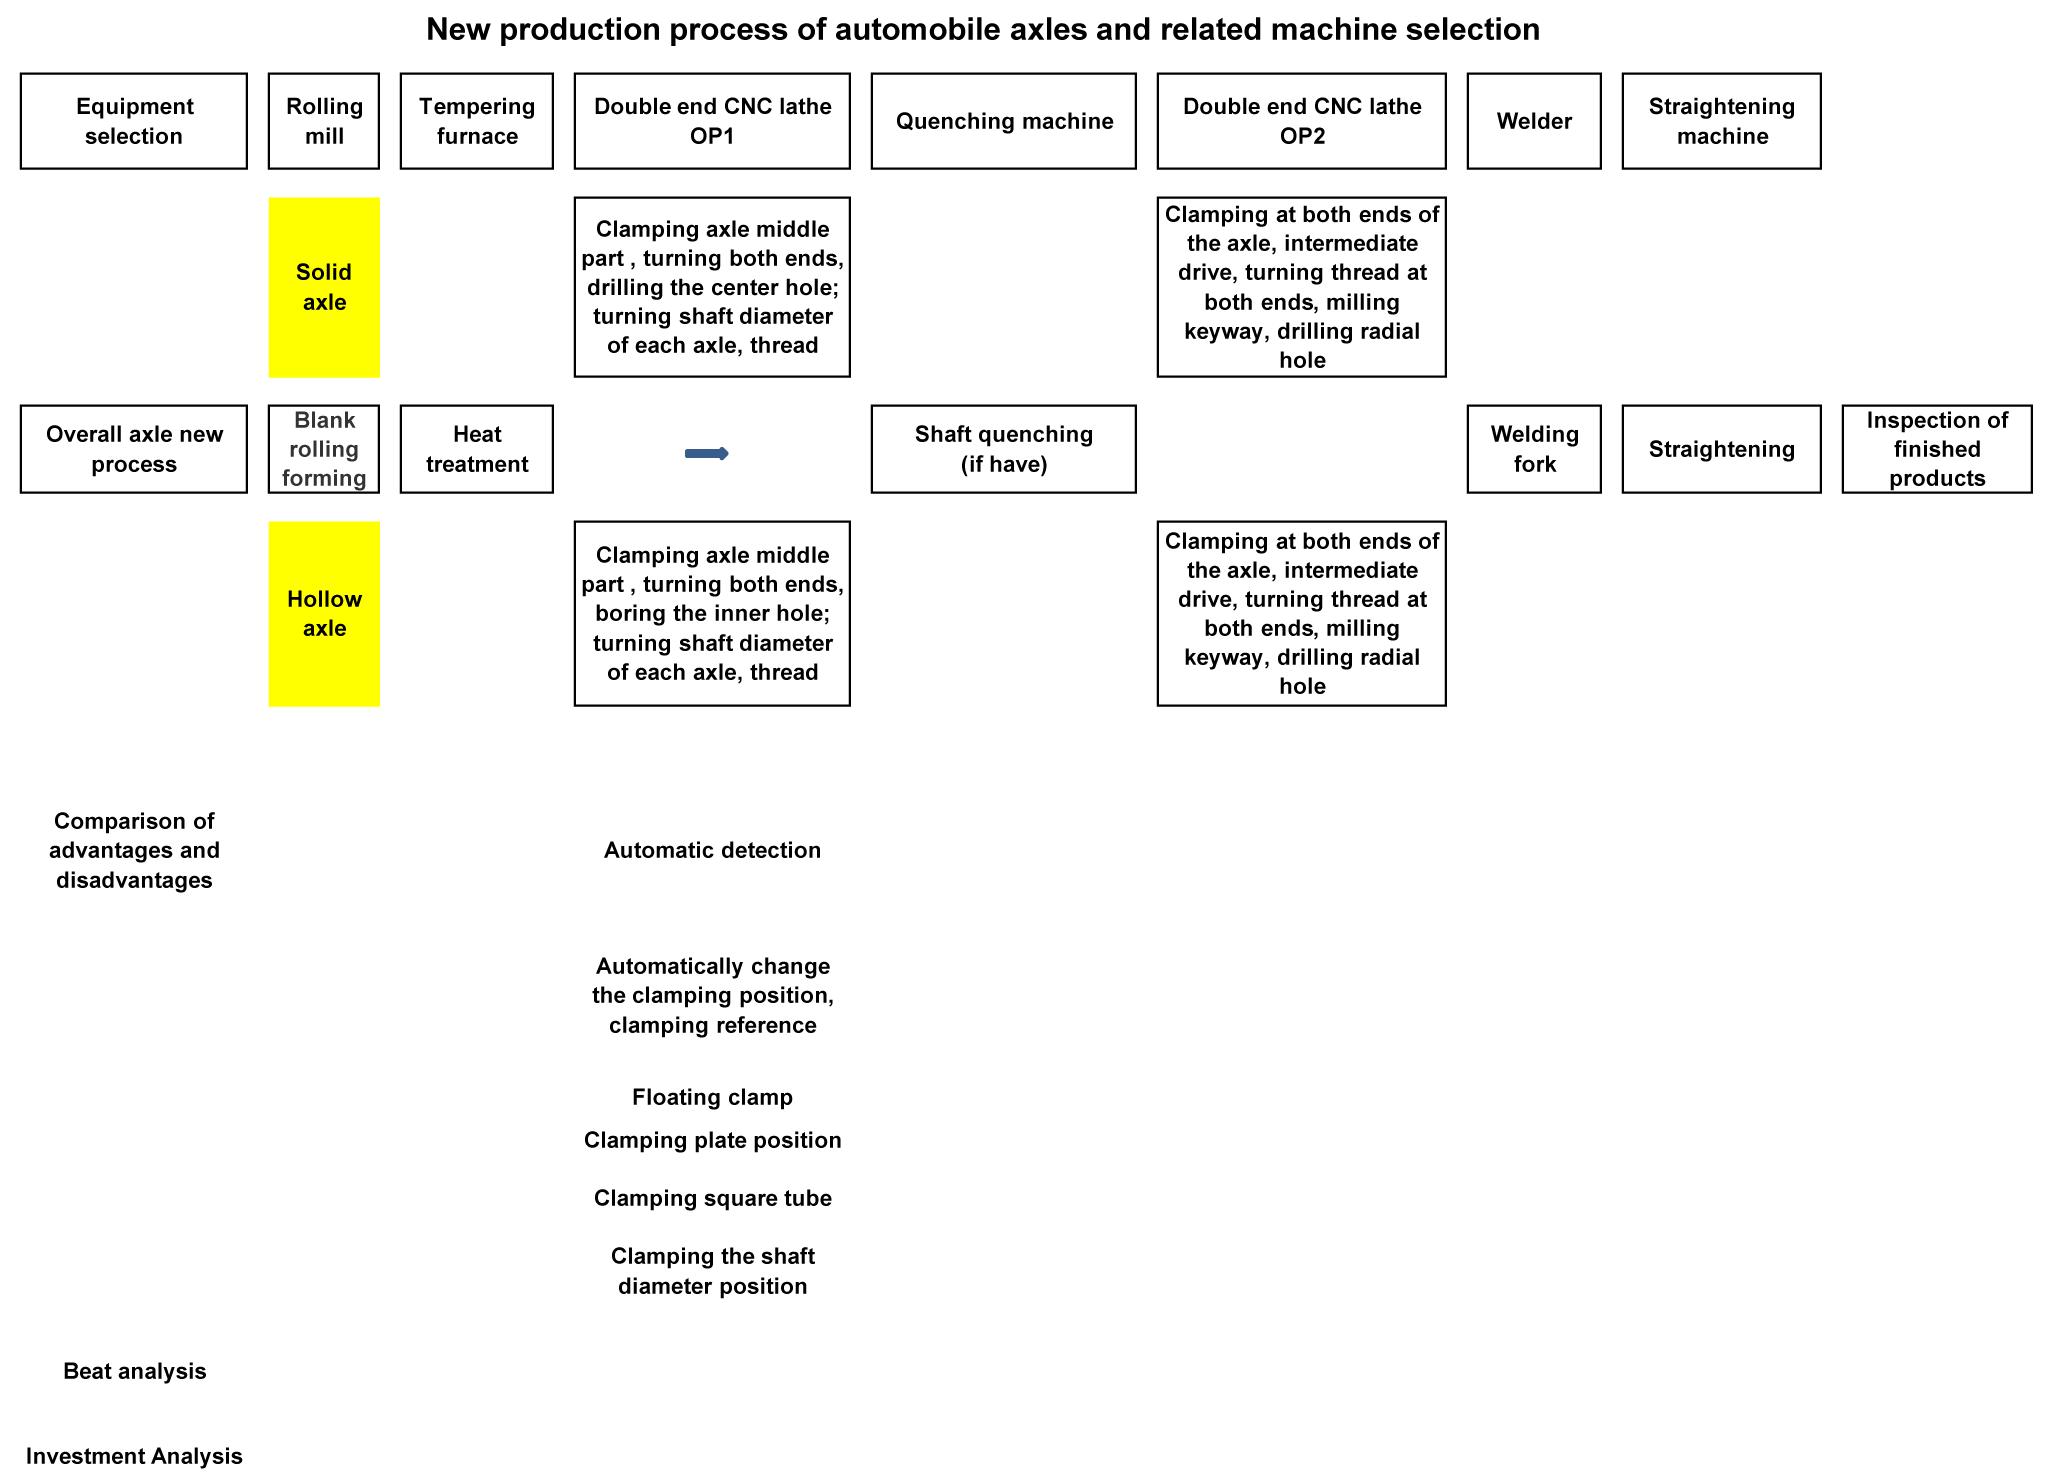
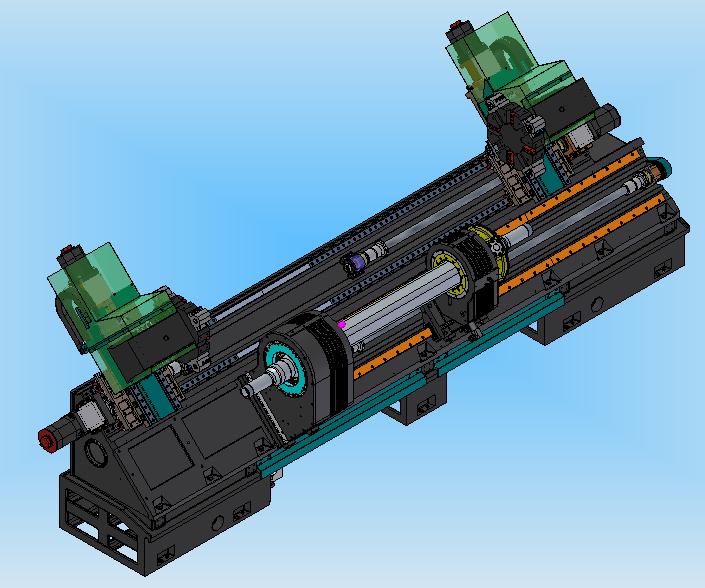
מתהליך הייצור החדש, מכונת הכרסום המשמשת לעיבוד שבבי (ציר מוצק) או מכונת קידוח דו-צדדית (ציר חלול) בתוספת מחרטת CNC, כרסום OP1 מסורתי, רצף חריטה OP2, OP3 ואפילו קידוח וכרסום OP5. ניתן להחליף אותה במחרטת CNC דו-צדדית OP1.
עבור סרנים מוצקים שבהם קוטר הציר אינו דורש קפיאה, ניתן להשלים את כל תוכן העיבוד במערך אחד, כולל כרסום חריצי מפתח וקידוח חורים רדיאליים. עבור סרנים חלולים שבהם קוטר הציר אינו דורש קפיאה, ניתן לממש את תקן ההידוק האוטומטי בכלי המכונה, ותוכן העיבוד יכול להתבצע על ידי כלי מכונה אחד.
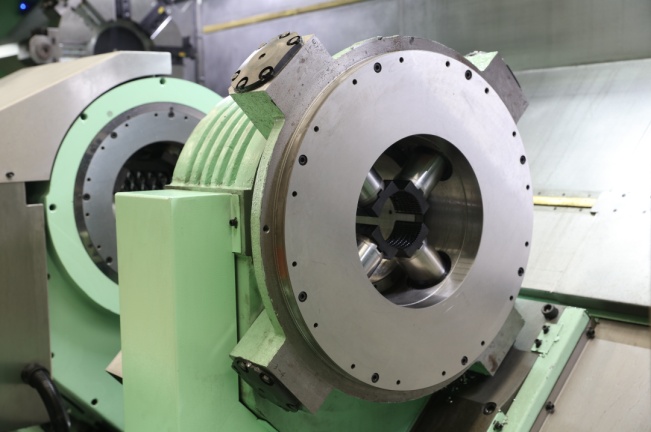
בחירה במחרטות CNC מיוחדות בעלות ציר כפול לעיבוד הסרנים מקצרת משמעותית את מסלול העיבוד, וגם סוג וכמות כלי העבודה הנבחרים יופחתו.
היתרון והתכונה של מכונת בחירת התהליך החדשה:
1) ריכוז התהליך, צמצום זמני הידוק חומר העבודה, צמצום זמן עיבוד העזר, שימוש בטכנולוגיית עיבוד סימולטני בשני הקצוות, יעילות הייצור משופרת משמעותית.
2) הידוק חד פעמי, עיבוד סימולטני בשני הקצוות משפר את דיוק העיבוד והקואקסיאליות של הציר.
3) קיצור תהליך הייצור, הפחתת תחלופת החלקים באתר הייצור, שיפור יעילות השימוש באתר וסיוע בשיפור ארגון וניהול הייצור.
4) בשל השימוש בציוד עיבוד יעיל במיוחד, ניתן לצייד אותו במכשירי טעינה ופריקה והתקני אחסון כדי להשיג ייצור אוטומטי לחלוטין ולהפחית את עלויות העבודה.
5) חומר העבודה מהודק במיקום הביניים, ההידוק אמין, והמומנט הנדרש לחיתוך המכונה מספיק, וניתן לבצע כמות גדולה של חריטה.
6) ניתן לצייד את כלי המכונה בהתקן זיהוי אוטומטי, במיוחד עבור הציר החלול, אשר יכול להבטיח עובי אחיד של הציר לאחר העיבוד השבבי.
7) עבור סרנים חלולים, כאשר החורים הפנימיים בשני קצוות הרצף OP1 מושלמים, הלקוח המסורתי ישתמש בקצה אחד כדי להרים את המהדק ובקצה השני כדי להשתמש במשקל הזנב כדי להידוק חומר העבודה לצורך חריטה, אך גודל החור הפנימי שונה. עבור החור הפנימי הקטן יותר, קשיחות ההידוק אינה מספקת, מומנט ההידוק העליון אינו מספיק, ולא ניתן להשלים חיתוך יעיל.
עבור מחרטה דו-צדדית חדשה, הסרן החלול, כאשר החורים הפנימיים בשני קצוות הרכב מסתיימים, המכונה עוברת אוטומטית למצב ההידוק: שני הקצוות משמשים להידוק חומר העבודה, וההינע האמצעי מרחף את חומר העבודה כדי להעביר מומנט.
8) ניתן להזיז את ראש הציר עם חומר העבודה הידוק הידראולי מובנה בכיוון Z של המכונה. הלקוח יכול להחזיק את המיקום בצינור המרובע האמצעי (צינור עגול), את מיקום הפלטה התחתונה ואת מיקום קוטר הציר של הציר לפי הצורך.
מַסְקָנָה:
לאור המצב הנ"ל, לשימוש במחרטות CNC דו-צדדיות לעיבוד סרני רכב יש יתרונות משמעותיים על פני תהליכים מסורתיים. זוהי טכנולוגיית ייצור מתקדמת שיכולה להחליף כלי עבודה מסורתיים מבחינת תהליך הייצור ומבנה המכונה.
זמן פרסום: 15 במרץ 2021