


מחרטת חוטי צינור נקראת גםמחרטת ארץ הנפטחריטה של הברגות מתייחסת בדרך כלל לשיטת עיבוד הברגות על חומר עבודה בעזרת כלי עיצוב, הכוללת בעיקר חריטה, כרסום, הברגה, השחזה של הברגות, ליטוש וחיתוך מערבולת. בעת חריטה, כרסום והשחזה של הברגות, שרשרת ההילוכים של המכונה מבטיחה שכלי החריטה, חותך הכרסום או גלגל ההשחזה ינועו בצורה מדויקת ואחידה לאורך ציר חומר העבודה בהובלה אחת לכל סיבוב של חומר העבודה. בעת הברגה או השחזה, הכלי (ברז או תבנית) מסתובב יחסית לחומר העבודה, וחריץ ההברגה הראשון שנוצר מנחה את הכלי (או חומר העבודה) לתנועה צירית.
ומה שאנחנו בעיקר מכוונים אליו הוא חריטת הברגה באמצעותמחרטות חוט צינורניתן להשתמש בכלי עיצוב הברגה או בכלי מסרק הברגה כדי להפוך את ההברגה במחרטת הברגה לצינורות. פיתול הברגות בעזרת כלי עיצוב, מבנה הכלי ההסס הוא פשוט, זוהי שיטה נפוצה לייצור בכמויות קטנות ועיבוד של חלקי עבודה מושרשים. פיתול הברגות בעזרת כלי מסרק הברגה בעל יעילות ייצור גבוהה, אך מבנה הכלי מורכב, והוא מתאים רק לפיתול חלקי עבודה קצרים עם שיניים עדינות וברגים בייצור בקנה מידה בינוני וגדול.
דיוק הגובה של מחרטות רגילות לסיבוב הברגות טרפז יכול בדרך כלל להגיע רק ל-8-9, אך יעילות הייצור והדיוק של מחרטות מקצועיותמכונת הברגה של צינורות CNCישתפר משמעותית.
מחרטת הברגה לצינורותמְכוֹנָההיא מחרטה אופקית שתוכננה במיוחד לחריטת אביזרי צנרת בקוטר גדול. היא מאופיינת בקוטר חור גדול יחסית של הציר (בדרך כלל מעל 135 מ"מ) ובצ'אק בחלק הקדמי והאחורי של תיבת הציר. , כדי להקל על הידוק ועיבוד של צינורות או מוטות בקוטר גדול.
מדינת הנפטמַחֲרָטָהמְכוֹנָהבדרך כלל יש חור גדול בתוך תיבת הציר, וחומר העבודה מהודק על ידי שני צ'אקים בשני קצוות הציר כדי להסתובב לאחר שעבר דרך החור. ישנן בדרך כלל שתי דרכים להזנת הכלי: האחת היא זהה למחרטה רגילה על ידי בורג מוביל להנעת המגלשה ומחזיק הכלי בקדמת המיטה; השנייה היא מסרק שטוח על המגלשה במרכז המיטה. ראש חיתוך ההברגה החיצוני של הסכין (ראה ראש חיתוך הברגה שנפתח וסגור אוטומטית) חותך לתוך חומר העבודה ונע קדימה. בחלק מכלי המכונה לעיבוד צינורות ארוכים יש גם התקני תמיכה לחומר העבודה, כגון מסגרת מרכזית, משענת כלי ותושבת אחורית.
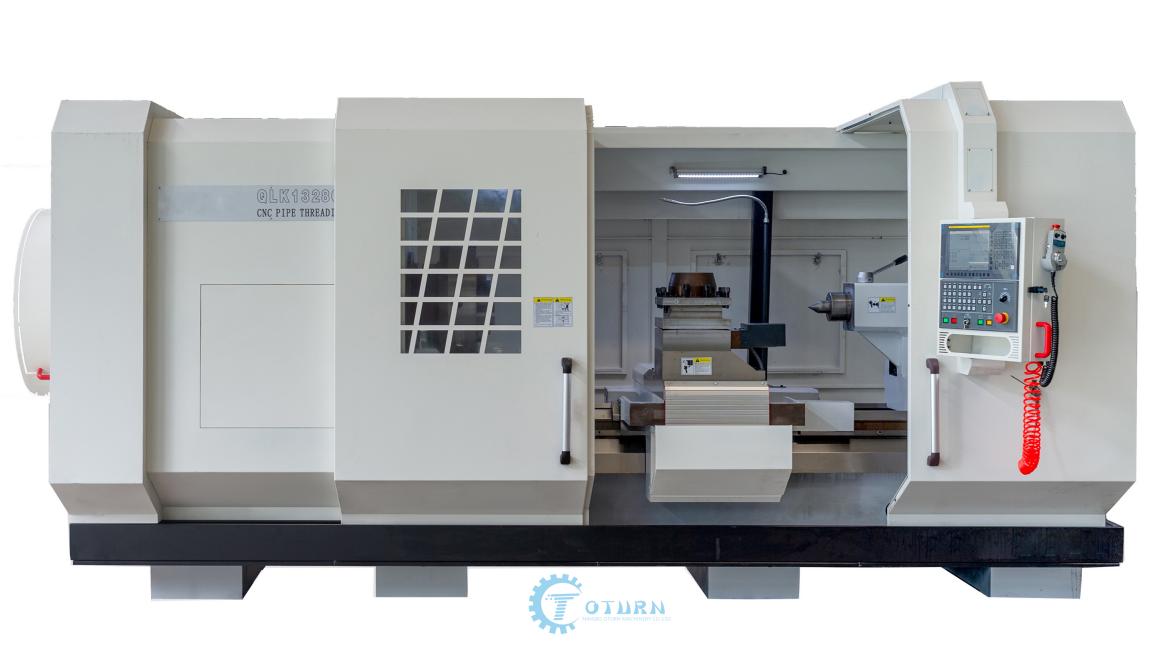
מחרטת הברגת צינורות CNCלְהַמלִיץ
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
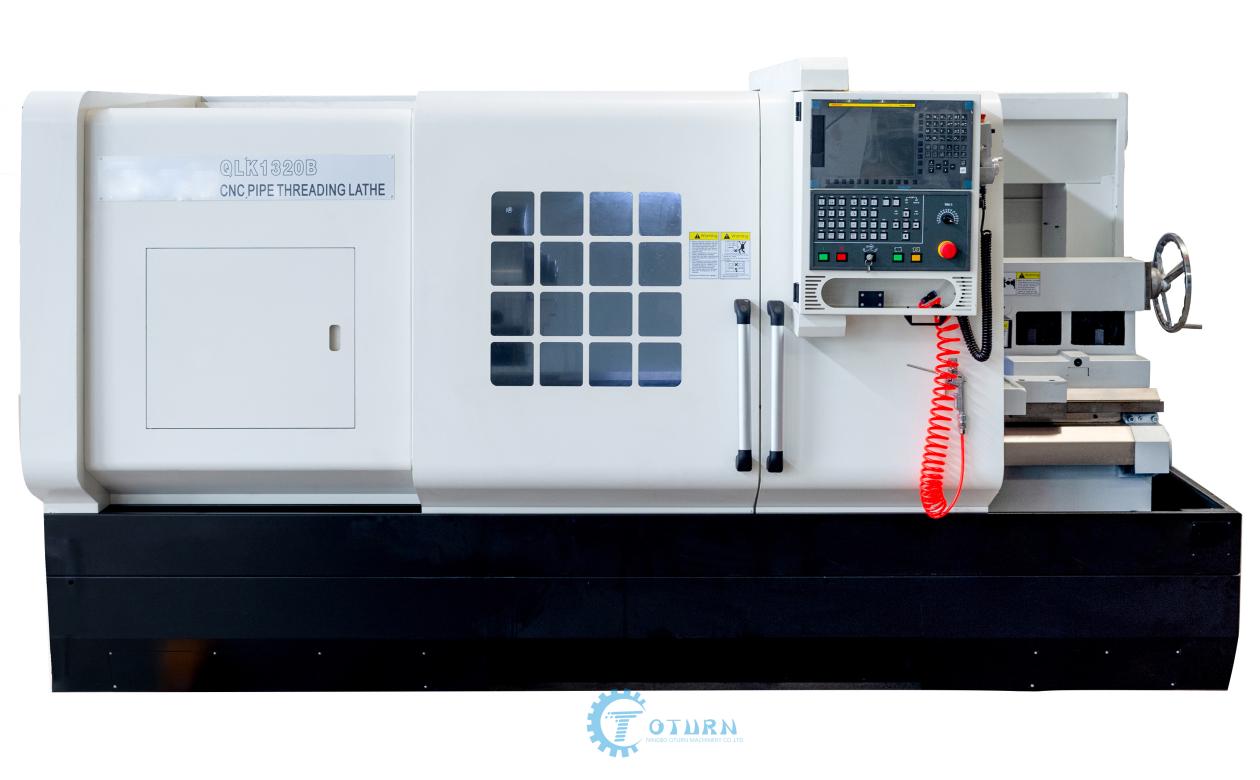
QLK1320
תכונות שלהאיכות הגבוההמחרטת הברגה לצינורות:
1. למיטה מבנה קיר מקורי בן שלוש שכבות, והקיר האחורי מסודר במישור נוטה של 12 מעלות, מה שמשפר מאוד את קשיחות כלי המכונה.
2. שרשרת ההילוכים העיקרית היא הילוכים מדורגים, מה שמפחית את צריכת האנרגיה והרעש של כלי המכונה.
3. השימוש בתיבות הידראוליות נפרדות, שימון מרכזי וקירור עוצמתי לא רק מפחית את טמפרטורת הציר אלא גם שומר ביעילות על ניקיון ושימון תיבת הציר.
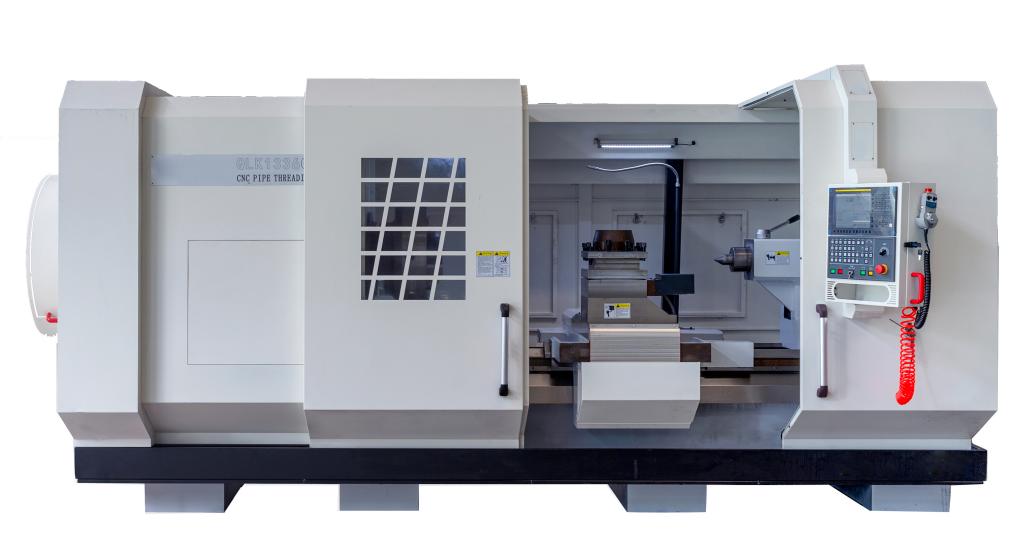
QLK1336
QLK1336CNC מחרטת ארץ הנפטזוהי מחרטת הברגה חדשה של צינורות CNC. ההינע הראשי תוכנן להתאים לטווח העבודה של התדר המדורג של מנוע סרוו הציר שנבחר. ויסות מהירות מלא ללא שלבים, טווח ויסות מהירות רחב, אשר לא רק עומד בדרישות של גימור הברגה במהירות גבוהה, אלא גם בעל יעילות חיתוך גבוהה ורעש נמוך.
יתרונות ויתרונות של מחרטות הברגה לצינורות
(1) גוף המכונה
רוחב מסילת הגוף הוא 650 מ"מ, החומר הוא HT300. כיבוי תדר אולטרסאונד מושג ל-HRC52. החספוס הוא Ra0.63 לאחר טחינה במכונת השחזה מדויקת. יש לה ביצועי דיוק ושחיקה גבוהים. גוף המכונה הוא מבנה אינטגרלי, מה שמשפר מאוד את קשיחות כלי המכונה.
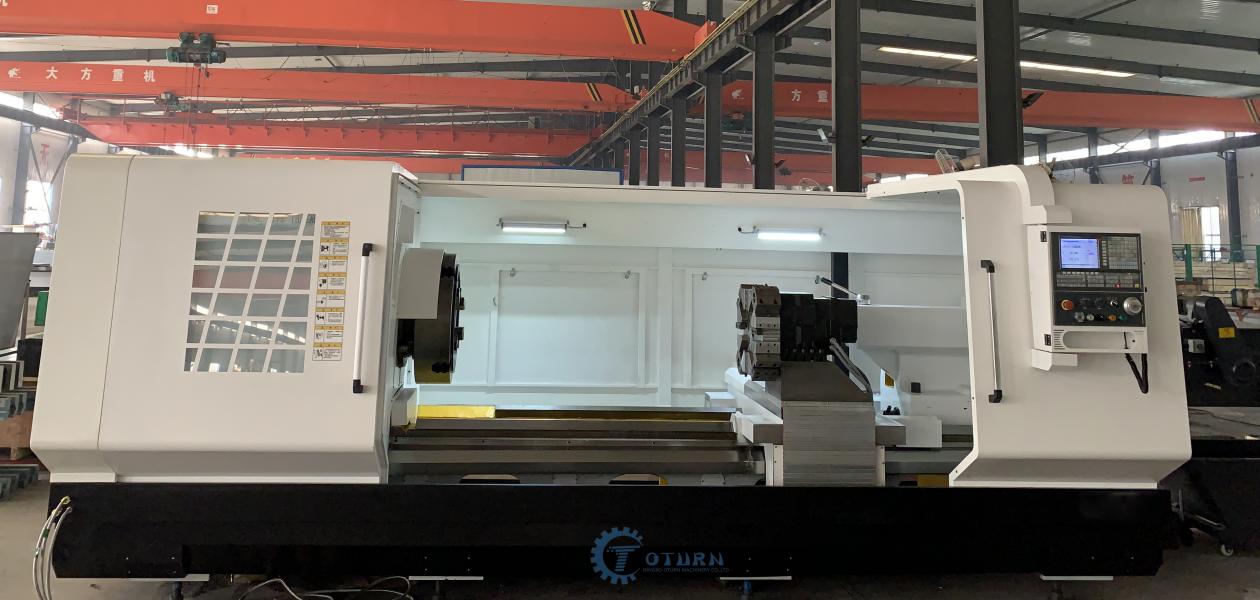
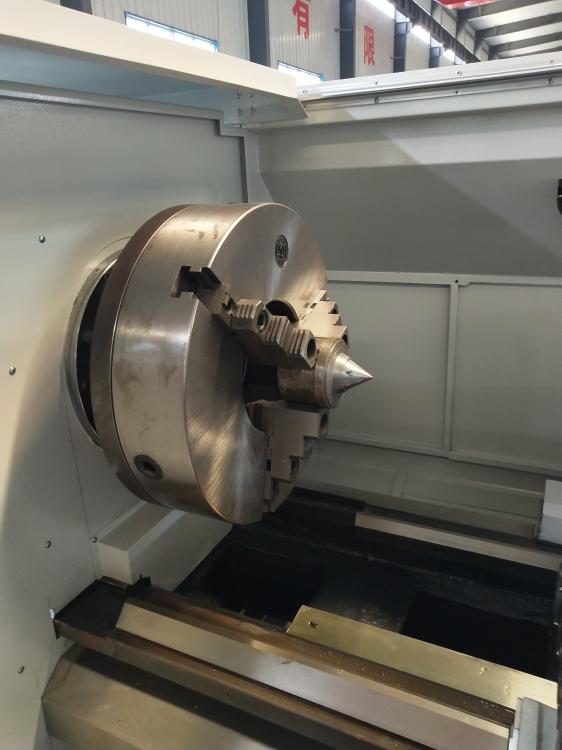
(2)CNC שמן מדינה mכאביםתיבת ראש
יחידת ציר מסוג תיבת הילוכים אינטגרלית, מנוע סרוו ציר בעל הספק גבוה,
תיבת הילוכים דו-מהירויות, ויסות מהירות ללא שלבים.
טווח רחב של ויסות מהירות, לא רק כדי לעמוד בדרישות של גימור חוט במהירות גבוהה, אלא גם כדי להשיג חיתוך יעיל. ציוד השחזה מרווה ומדויק, מיסבים באיכות גבוהה, כדי להבטיח את המכונה רעש נמוך, איכות צליל טובה.
תיבת הציר משתמשת בשימון קירור חיצוני חזק במחזור הדם,
לא רק מפחית את טמפרטורת הציר, אלא גם שומר על ניקיון ושימון תיבת הציר.
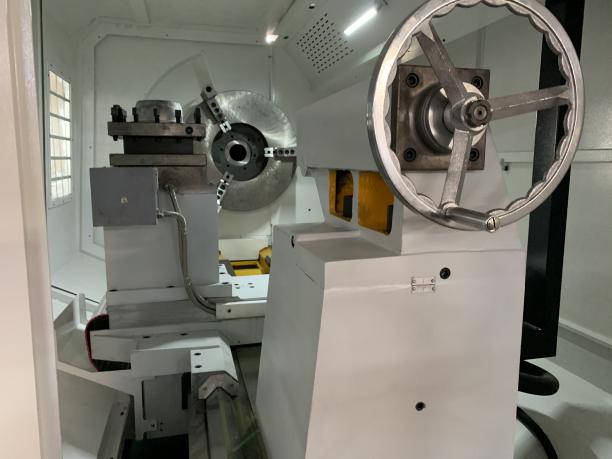
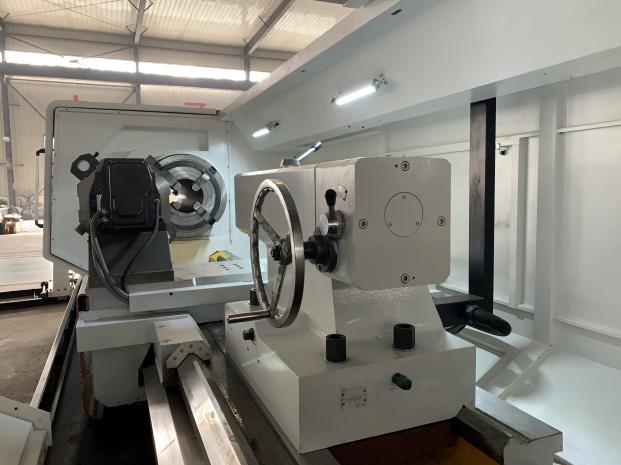
(3) זנב-סטוק
מכונה זו מגיעה כסטנדרט עם ציר זנב φ120. Mohs 6# עליון.
(4) הזנה דו-צירית
גם ציר X וגם ציר Z מאמצים הנעה ישירה של בורג כדורי בדיוק גבוה ומבנה מתח קדם של בורג מוביל. מיסבי בורג כדורי מדויקים משמשים למיקום ותמיכה; מתלה אום בורג ציר Z הוא מבנה יציקה אינטגרלי.
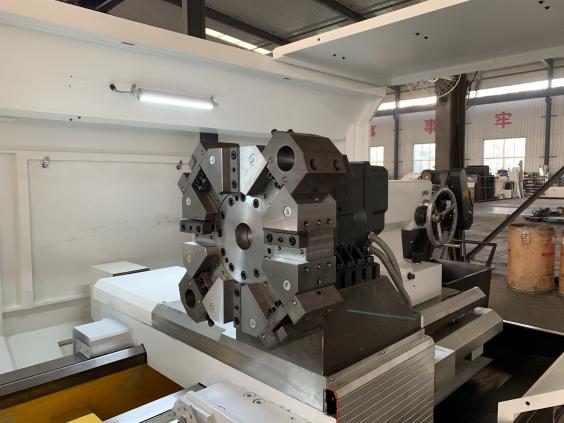
(5) צריח CNC
מאמץ מחזיק כלי אנכי CNC (HAK21280). יש לו את המאפיינים של דיוק גבוה, סיבוב חלק, פעולה פשוטה וכן הלאה.
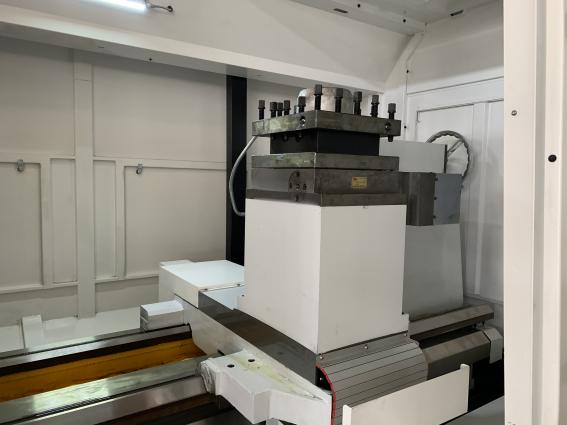
ארבע סיבות לבחורהברגת צינורות CNCmמכין אומחרטת עיבוד שבבי במדינה
1. המחרטת חוט צינורבעל מאפיינים של רמה גבוהה של אוטומציה, יעילות גבוהה ודיוק גבוה, טווח יישומים רחב ותפעול פשוט.
2. תיבת המיטה מונעת על ידי מנוע המרת תדר, עם שינוי מהירות ללא שלבים. מיסבי ציר מיצרנים מקומיים ידועים, צ'אקים בעלי שלוש לסתות ממותגים מקומיים ידועים.
3. העיצוב המודולרי של מערכת הבקרה הנומרית קל לניפוי באגים וקל לתחזוקה. צירי ה-x וה-z מאמצים מנועי סרוו בעלי הספק גבוה, ביצועים מתקדמים ואמינות חזקה.
4. היא מאמצת אוכף מיטה יצוקה, צלחת שקופית, פריסת צלעות פנימית סבירה, בורג כדורי דיוק גבוה, דיוק גבוה ותיבת הילוכים מדויקת.
תמונות של חלקים עיקריים
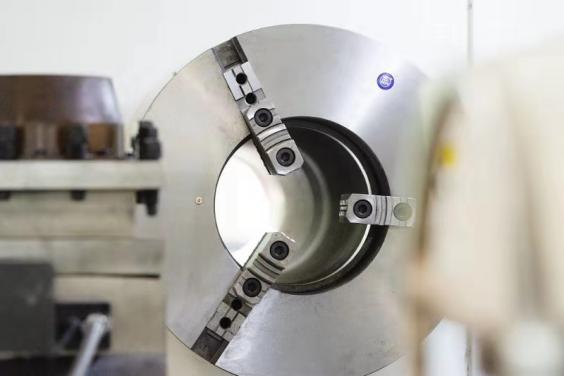
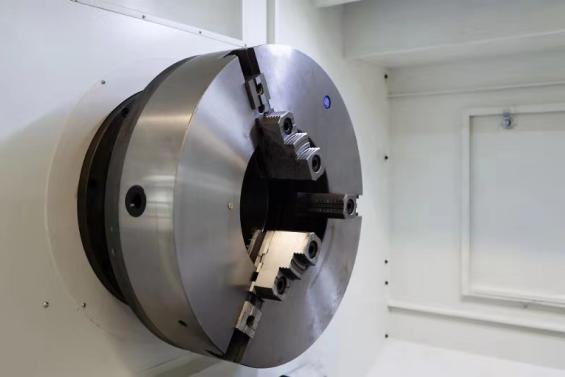
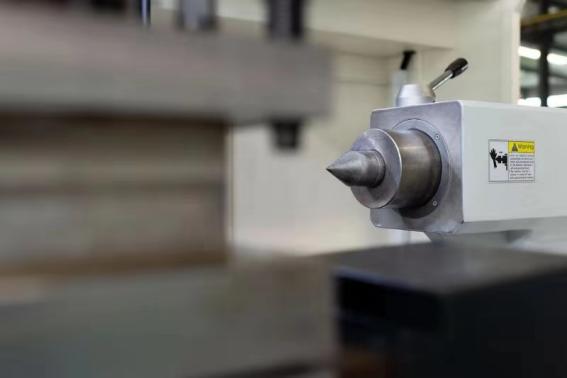
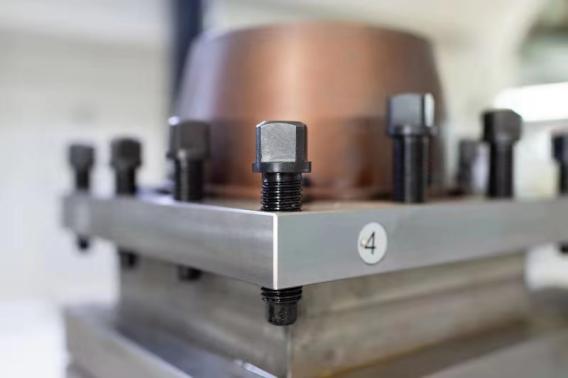
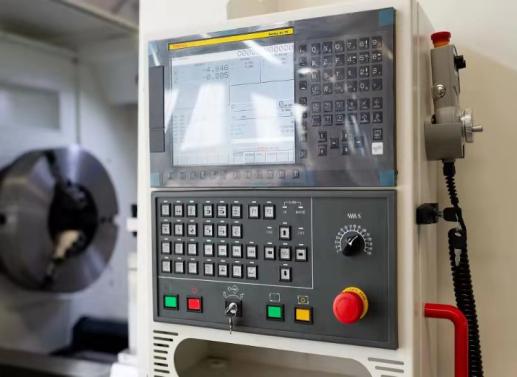
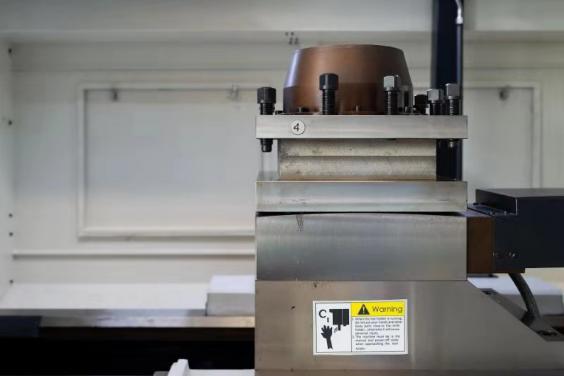
תצורה סטנדרטית
עמוד כלים חשמלי בעל ארבע תחנות, שימון מרכזי אוטומטי, מערכת קירור, כיסוי מגן סגור למחצה.
מוצר זה נמצא בשימוש נרחב בפעולות עיבוד מכניות בייצור מכונות, נפט, כימיקלים, פחם, חקר גיאולוגי, אספקת מים וניקוז עירוניים ותעשיות אחרות.
החלקים העיקריים הנותרים כולליםצינורות קידוח ומחברים.
תעשיית הנפט היא מגזר תעשייתי המפיק נפט (כולל נפט טבעי, פצלי שמן וגז טבעי) ומזקק אותו ומעבד אותו. היא מורכבת מיחידות חיפוש גיאולוגי של שדות נפט, פיתוח שדות נפט וחיפוש נפט, הובלה, זיקוק ועיבוד.
המונח הנפוץ ביותר לצינורות בתעשיית הנפט והגז הוא צינורות נפט (OCTG). מטרתם של צינורות נפט עשויה להיות שונה: הם עשויים לשמש להפקה או הזרקה של גז, נפט, מים, קיטור וכו', וניתן לחלק אותם למעטפות או צינורות בהתאם ליישומים ספציפיים. מעטפת משמשת כשכבת מגן המסייעת לבארות נפט להתנגד לשחיקה של מזהמים פנימיים או חיצוניים כדי לשמור על עמידות; צינורות משמשים להזרקה או להפקת נפט.
חוט צינוראינג מכונות כלים משמשים לעיבוד צינורות נפט, הנמצאים בשימוש נרחב בתעשיית הנפט. זהו צינור פלדה המשמש להובלת נפט וגז טבעי בבארות נפט. הוא מותקן במעטפת, והנפט והגז זורמים מצינור הנפט לראש הבאר.
ישנם שני גדלים של הברגת צינורות, אחד הוא הברגת צינור מחודדת בצורת V עם תחתית עגולה כיפה עם 8 שיניים לאינץ', והשני הוא הברגת צינור מחודדת בצורת V עם תחתית עגולה כיפה ב-10 שיניים לאינץ'.
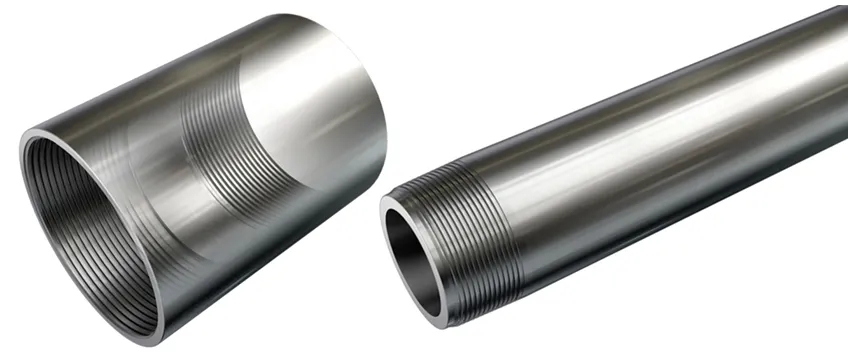
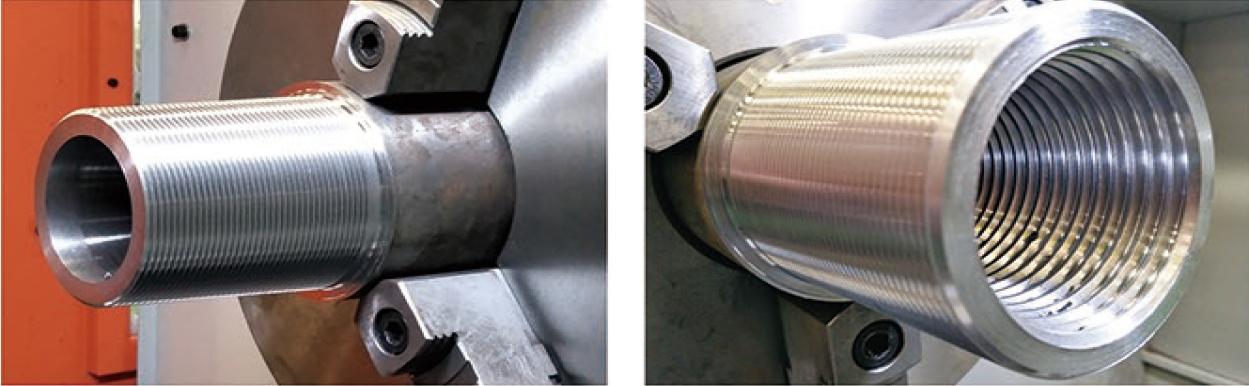
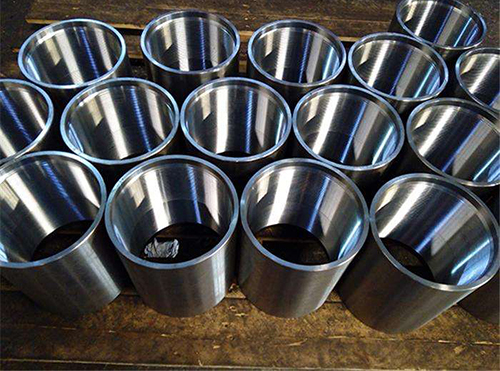
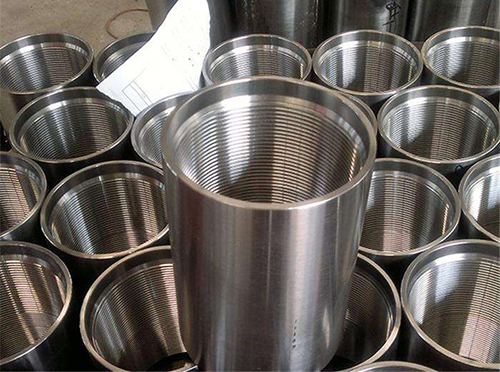
הברגה היא בליטה רציפה עם פרופיל שן קבוע שנוצר לאורך קו ספירלי על פני השטח של גליל או חרוט. ישנן דרכים רבות לעבד הברגות, והברגה משמשת בדרך כלל בעיבוד שבבי כללי. כאשרעיבוד שבביבמחרטה אופקית, יש להבטיח את יחסי התנועה בין חומר העבודה לכלי. בפועלחריטת חוטיםמסיבות שונות, יש בעיות בתנועה בין הציר לכלי בחיבור מסוים, מה שגורם לכשלים במהלך עיבוד הברגה ומשפיע על הייצור הרגיל. בשלב זה, יש לפתור זאת בזמן.
כיצד לפתור את בעיית החספוס הגדול, להלן ההצעות של כמה מפעילי מחרטת חוטי צינורות מנוסים:
1. בעת חריטה עם כלי חריטה מפלדה מהירה, יש להפחית את מהירות החריטה ולהוסיף שמן חריטה.
2. הגדל את שטח החתך של הארכת והקטין את אורך ההארכה (מכיוון שהארכת אינה קשיחה מספיק, היא נוטה לרעידות במהלך החיתוך)
3. הפחת את הזווית הקדמית האורכית של כלי החריטה והתאם את המרווח של אום הבורג של לוח ההחלקה האמצעי (הזווית הקדמית האורכית של כלי החריטה גדולה מדי, והמרווח של אום בורג ההחלקה האמצעי גדול מדי, מה שיגרום בקלות לכלי)
4. בעת חריטה במהירות גבוהה של הברגה, עובי החריטה של החיתוך האחרון בדרך כלל גדול מ-0.1 מ"מ, והשבבים נפלטים בניצב לכיוון הציר (כאשרחריטה במהירות גבוהה של חוטים, עובי החריטה קטן מדי או שהשבבים נפלטים בכיוון אלכסוני, קל למשוך את צלעות ההברגה).
5. יש להשתמש בשמן הברגה יוקרתי או שמן חריטה למחרטה המכיל חומר לחץ קיצוני.לעבד את השרשורשל חומר העבודה דרך המחרטה. השימוש בשמן מיוחד לעיבוד מתכת יכול לפצות על בעיית הדיוק הירוד והיעילות הנמוכה.
זמן פרסום: 21 בספטמבר 2021