


ההבדל בין מחרטה אנכית למחרטה רגילה הוא שהציר שלה אנכי. מכיוון ששולחן העבודה נמצא במצב אופקי, הוא מתאים לעיבוד חלקים כבדים בקטרים גדולים ואורכים קצרים.
מחרטות אנכיותניתן לחלק אותם בדרך כלל לסוג עמודה אחת ולסוג עמודה כפולה. מכונות חריטה אנכיות קטנות עשויות בדרך כלל מסוג עמודה אחת, ומחרטות אנכיות גדולות עשויות מסוג עמודה כפולה. המאפיין העיקרי של מבנה המחרטה האנכית הוא שהציר שלה נמצא במצב אנכי. המאפיין העיקרי של המחרטה האנכית הוא: שולחן העבודה נמצא במישור האופקי, וההתקנה וההתאמה של חומר העבודה נוחות יותר. שולחן העבודה נתמך על ידי מסילות מובילות, עם קשיחות טובה וחיתוך חלק. ישנם מספר מחזיקי כלים, וניתן להחליף את הכלי במהירות.
הVTL מְכוֹנָה יכול לעבד צילינדרים פנימיים וחיצוניים, משטחים חרוטיים, מישורי קצה, חריצים, שיפוצים וכו', וזה נוח יותר עבור פעולות הידוק ותיקון של חומר עבודה.
מחרטה אנכית דו-עמודית היא ציוד מכני בקנה מידה גדול המשמש לעיבוד חומרי עבודה גדולים וכבדים בעלי ממדים רדיאליים גדולים אך ממדים ציריים קטנים יחסית וצורות מורכבות. כגון משטח גלילי, משטח קצה, משטח חרוטי, חור גלילי, חור חרוטי של דיסקים שונים, גלגלים וקבוצות של חומרי עבודה. ניתן להשתמש בה להברגה, חריטה כדורית, פרופילציה, כרסום והשחזה בעזרת מכשירים נוספים. בהשוואה למחרטה אופקית, חומר העבודה מהודק בצד הפנימי של המהדק של המחרטה האופקית. ציר הציר של...מחרטה אנכית CNCנמצא במערך אנכי, ושולחן העבודה נמצא במישור אופקי, כך שנוח יותר להדק וליישר את חומר העבודה. פריסה זו מפחיתה את העומס על הציר והמיסב, כך שמחרטת ה-CNC האנכית יכולה לשמור על דיוק עבודה לאורך זמן.
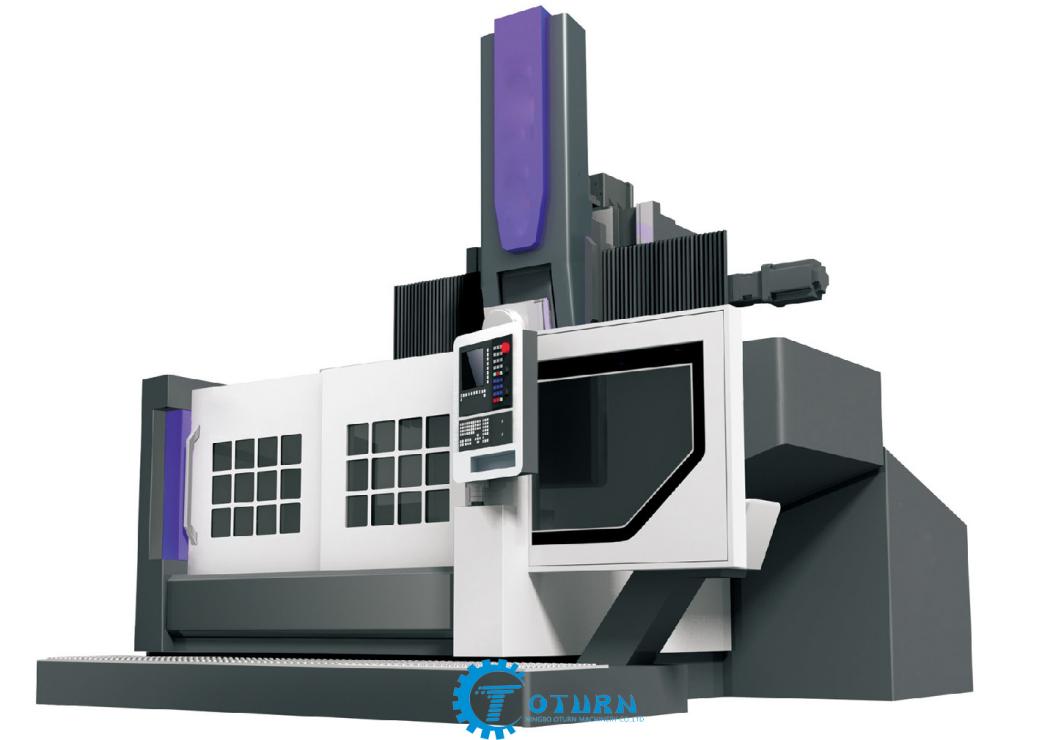
מכונת מפנה אנכיתמאפייני מבנה החלקים העיקריים:
מנח הכלים האנכי מוזן שניהם על ידי מנוע בעל מהירות כפולה. מנח הכלים האנכי עובר דרך תיבת ההזנה, עמוד הנעת אום בורג לתנועה אופקית, דרך מוט מלוטש, גלגל שיניים משופע ואום בורג כדי לקבל את התנועה האנכית של גלגל השיניים, ומנוע נע במהירות של מנח הכלים מותקן בתיבת ההזנה ביישום מהיר.
תיבת ההזנה מאמצת מצמד אלקטרומגנטי, לכן, לא משנה אם היא מהירה או בתנועה מהירה, כמו גם בחירת כיוון באמצעות כפתור בבקרת האתר. מנוחת הכלים נעה במהירות או בכיוון חיובי או הפוך על ידי המנוע והיפוך.
משענת כלים אנכית עשויה מחלק קורה, חלק סיבובי ומתקן הילוך משלושה חלקים. תקן הילוך האנכי של משענת הכלים משתמש בתקן T. תקן הילוך האנכי בעל מחומש של סט כלים, המאפשר הרפיה, סיבוב והידוק עם תנועת הכלי במניפולציה. ניתן לשלוט בתנועה אופקית ותנועה אנכית של תקן הילוך של המתקן באופן מרכזי, וניתן להפעילו גם באמצעות גלגל יד. תקן הילוך האנכי של משענת הכלים מאזן את משקלו באמצעות גליל איזון הידראולי על מנת להעלות ולהוריד את הכוח בצורה הדוקה.
בשאר הכלים האנכיים של סט המחומש, המצויד בחור בעומק 90 מ"מ ובמוט חיתוך לשני חורי ברגים מהודקים, המשמש להתקנת כלי הקידוח והחידוד, ארבעת החורים הנותרים הם חורי מרכוז רגילים של מחזיק הכלים.
המכונת CNC vtlחלק גדול מאמצים חלקי ברזל יצוק בעלי חוזק גבוה ולחץ נמוך, מטפלים בכשל קר וחם, מבצעים שיטת אלמנטים סופיים לחישוב שני המבנים, למכונה קשיחות גבוהה ומאפיינים יציבים של דיוק טוב.
הקורה מועברת באמצעות צילינדר שמן הידראולי דרך קורת המנוף המחוברת היטב לעמודים, כפתורי המעלית, לחיצה על הכפתור על הקורות דרך כיוון כניסת השסתום האלקטרומגנטי, הרפיה של הקורה, והרמה באמצעות מנוע AC כדי לגרום לה לנוע.

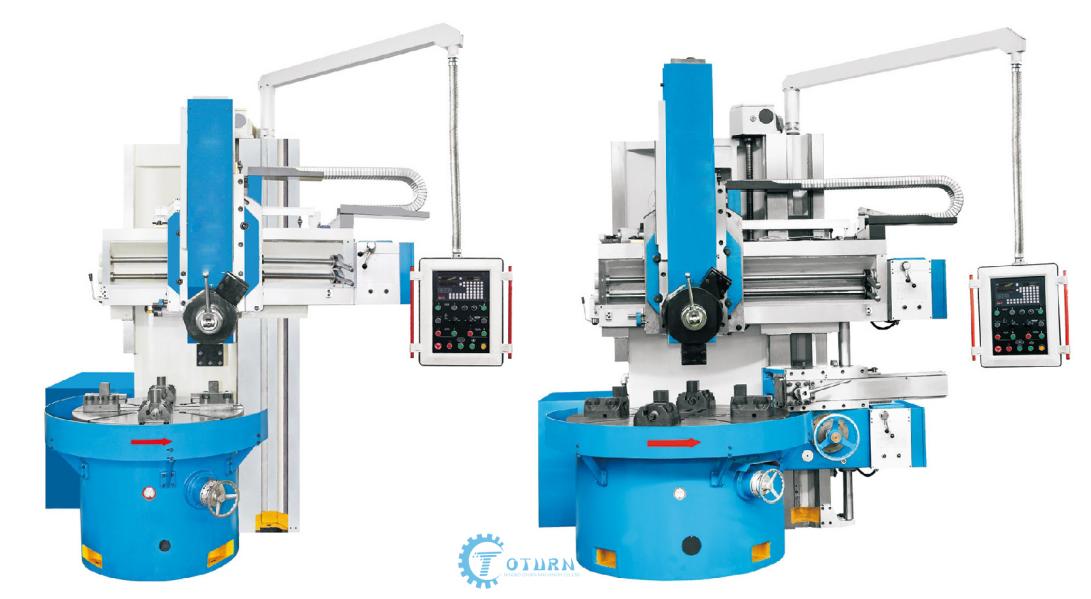
מחרטת CNC אנכית תעשיית היישומים
משמש בעיקר במנועים חשמליים, טורבינות הידראוליות, תעופה, מכונות כרייה,
תעשיות מכונות טקסטיל, מטלורגיה ומכונות כלליות.
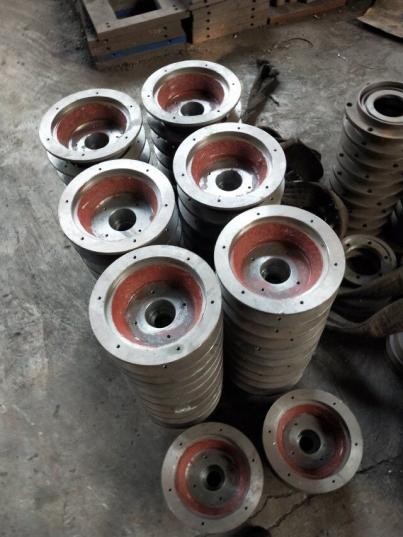
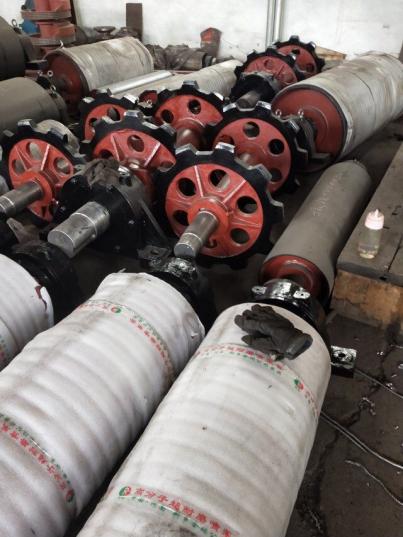
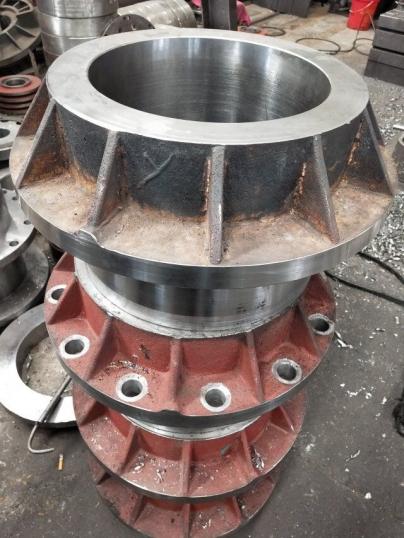
מכונות כרייה
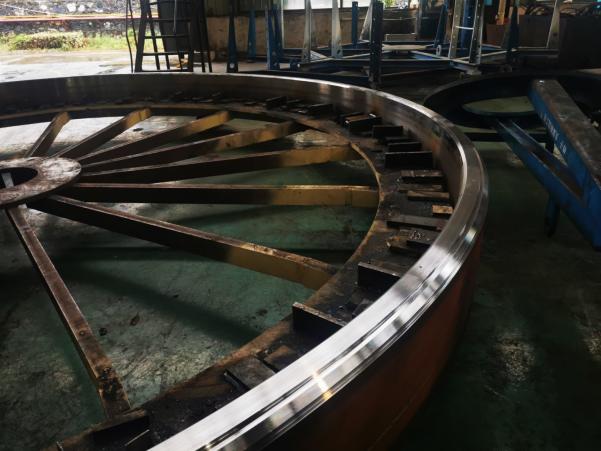
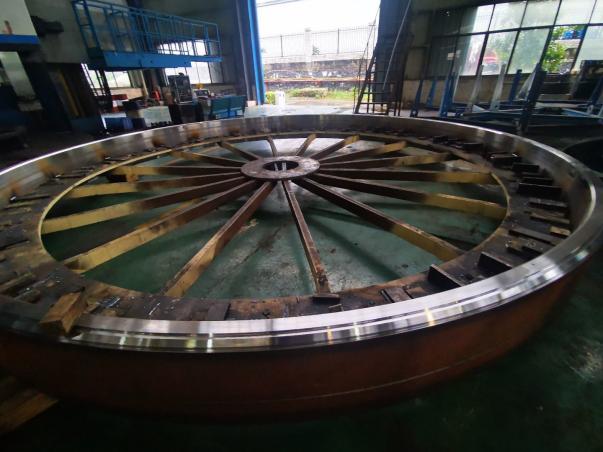
תעשיית אנרגיית הרוח
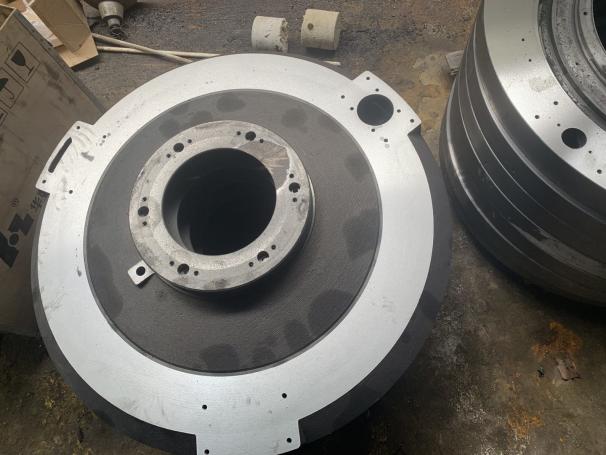
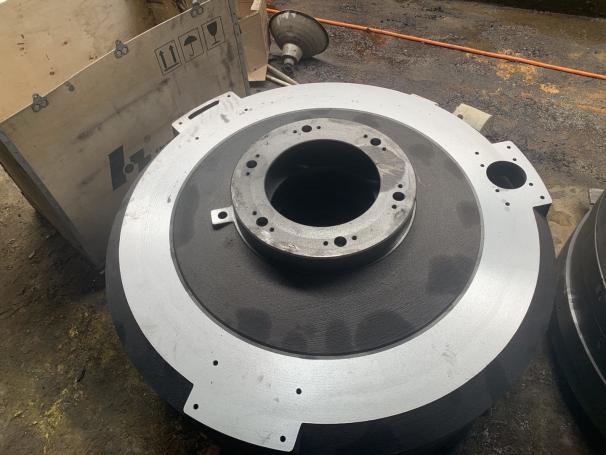
מכונות טקסטיל
מחרטות אנכיות משמשות לעיבוד משולב של חריטה מדויקת ביעילות גבוהה וחריטה מורכבת וכרסום של מיסבי טורבינות רוח של בסיסי מנוע גדולים וחלקי דיסק גדולים כגון גלגלים, בתי מנוע, שסתומים, אוגנים, משאבות וכו'.
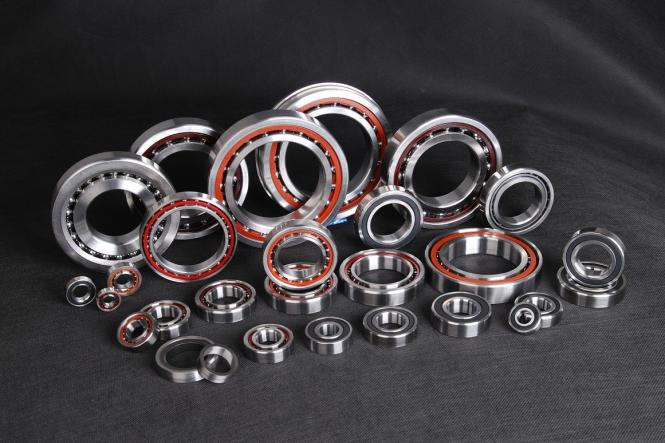
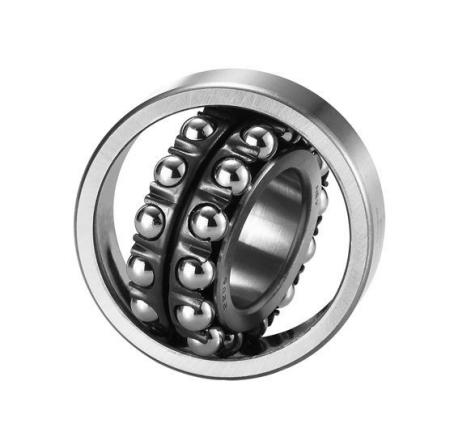
מֵסַב
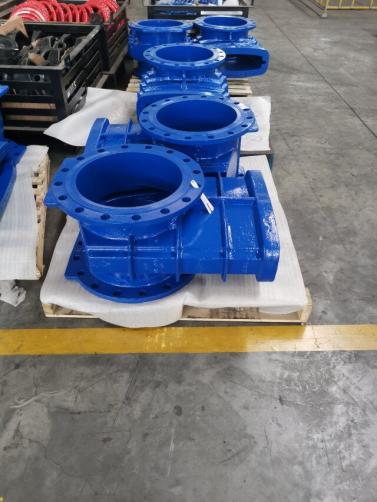
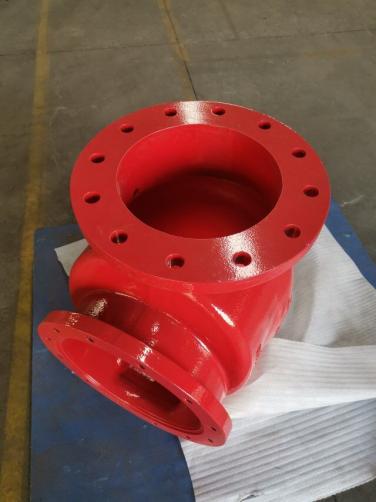
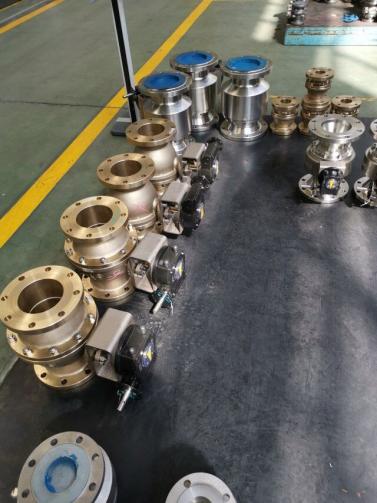
שַׁסתוֹם
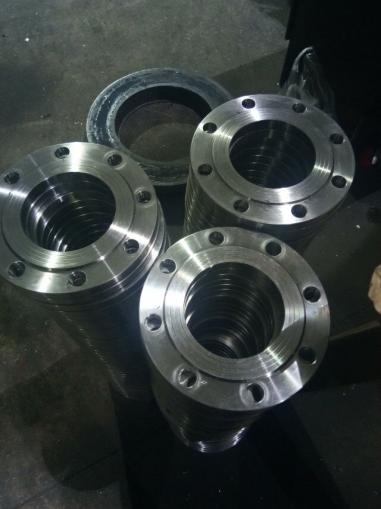
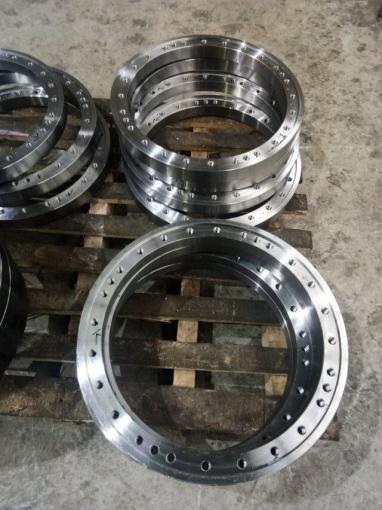
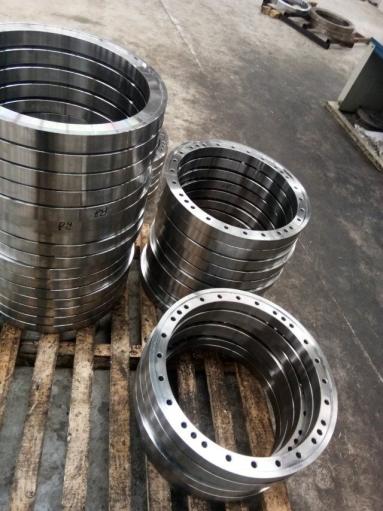
אוֹגֶן
אנו ממליצים על שתי המחרטות האנכיות הבאות לעיבוד חלקים גדולים.
VTL-CMאֲנָכִיצָרִיחַמַחֲרָטָה
מחרטת חריטה אנכית CNC VTL היא מוצר העיצוב החדש שלנו לדרישת השוק לפתרון טכנולוגיית העיבוד המרכזית. זוהי קורת תנועה.עמודה אחתמחרטת CNC אנכית עם עיצוב מבנה חדש, מחקר טכנולוגי, ניפוי שגיאות במכונה וכו'.
החלקים העיקריים משתמשים במותג מפורסם מסין וזרים כמו בקרת CNC, חלקים חשמליים עיקריים, מיסבים עיקריים, בורג כדורי, חלקים הידראוליים עיקריים וכו'.
הכנסת טכנולוגיה בוגרת, מבחר אמין של אביזרים מיובאים, ושיטות העיבוד והבדיקה המתקדמות שלנו, כדי להבטיח שלמכונה דיוק עיבוד גבוה, קשיחות גבוהה, אמינות גבוהה, ותכונה של פריסה רציונלית.
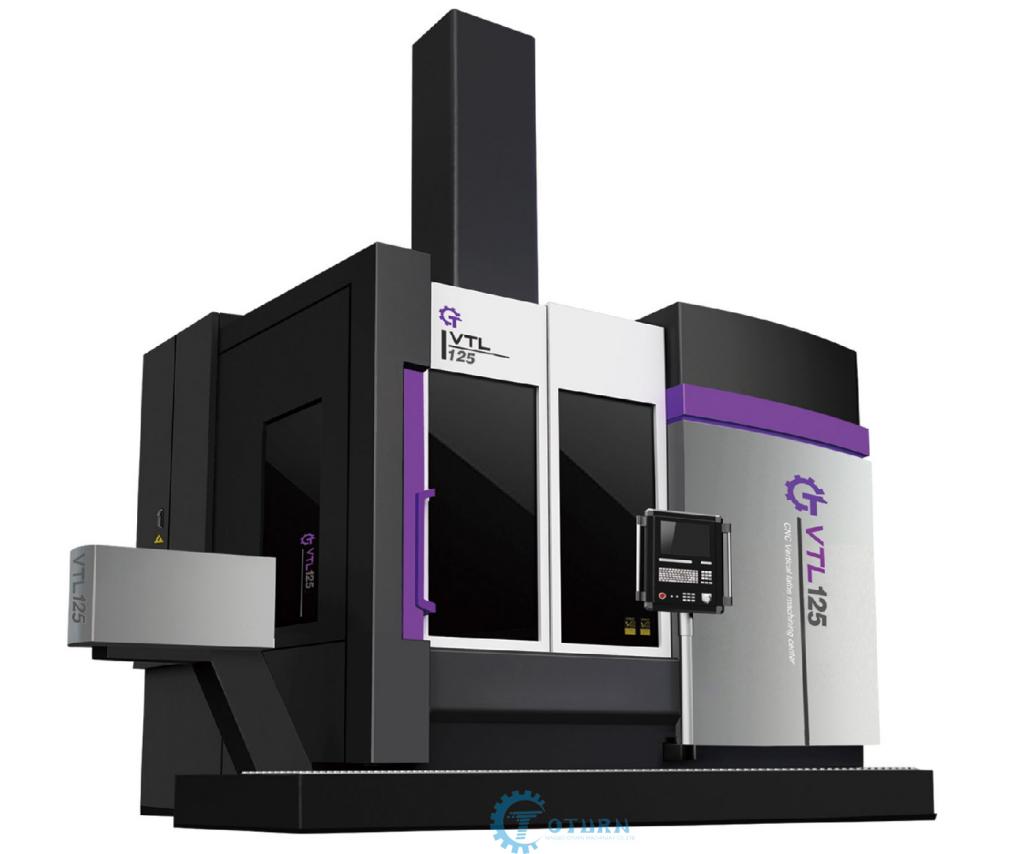
תכונות
מחרטת CNC אנכית זו היא מכונה מורכבת המשלבת חריטה והשחזה על גבי מכונה אחת.CNCVTLמַחֲרָטָהזוהי מחרטה אנכית CNC בעלת עמודה אחת ועמוד כפול. המכונה מורכבת משולחן עבודה מסתובב, מנגנון שינוי מהירות, עמוד משולב, קורה, מחזיק כלים שמאל וימין, מערכת בקרה ומערכת בקרה הידראולית עצמאית. עמוד הכלי השמאלי הוא עמוד כלי ראש השחזה, ועמוד הכלי הימני הוא עמוד כלי חריטה CNC. אובייקטי העיבוד של מכונת מחרטה מרוכבת זו הם חלקי דיסק, הכוללים חלקים פשוטים כגון חריטה והשחזה של החרוט החיצוני והחרוט הפנימי. מחזיק כלי החריטה ומחזיק גלגל השחזה מסודרים משני צידי המכונה. מחזיק הכלי וגלגל השחזה נמצאים בתהליך עיבוד. המסגרת נעה אופקית ואנכית לאורך מסילות ההנחיה המתאימות. הציר מניע את חומר העבודה לסיבוב כדי להשלים את החריטה וההשחזה.
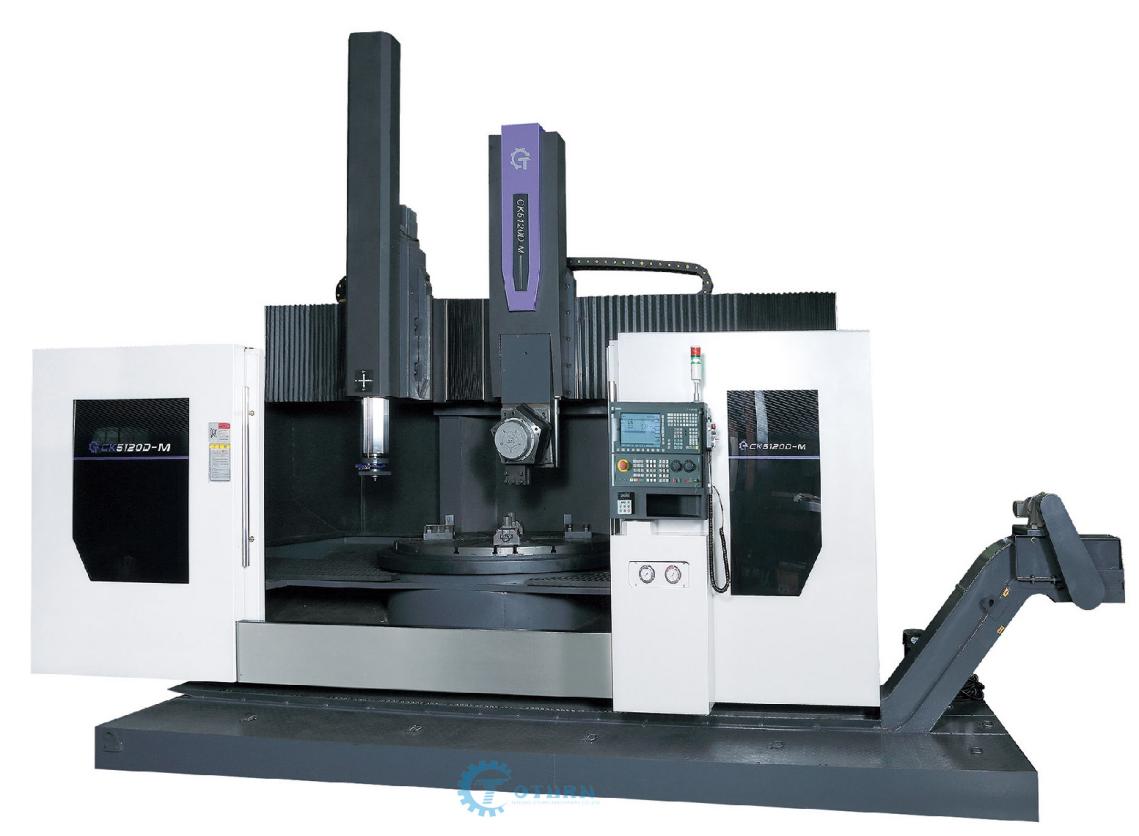
המחרטה אנכית גדולה ביותרשהמפעל שלנו יכול לייצר הוא שולחן עבודה בקוטר של 8000 מ"מ. עם התפתחות המדע והטכנולוגיה, שנפגעו במיוחד מהמגפה, המדינה מפתחת במרץ את תעשיית אנרגיית הרוח על מנת לעורר את הביקוש המקומי. מחרטות CNC אנכיות בקנה מידה גדול משמשות באנרגיית רוח, עיבוד מכונות הנדסיות ומכוניות. ספינות, תעופה ותחומים אחרים מציעים מגוון רחב של יישומים. מחרטת ה-CNC האנכית החליפה למעשה את המחרטה האנכית הרגילה, פתרה בעיות עיבוד רבות ושיפרה את דיוק העיבוד ויעילות הייצור. בנוסף לשדרוג הציוד עצמו, מועלות גם דרישות חדשות וגבוהות רבות לטכנולוגיית העיבוד ולתכנון הכלים.
לתעשיית הייצור יש שתי דרישות עיקריות עבורמכונות CNC אנכיותהאחד הוא דיוק עיבוד שבבי גבוה, והשני הוא יעילות ייצור גבוהה בתהליך הייצור. לכן, יש צורך לשפר את דרישות התצורה של מחרטת CNC אנכית. גם ציר ה-X וגם ציר ה-Z הם לולאות סגורות לחלוטין, ותיבת ההילוכים המכנית חייבת להיות בורג כדורי מדויק, על מנת להבטיח מצב עבודה יציב של המכונה ודיוק גבוה של המכונה ודיוק מיקום חוזר.
למרות שהפעולה של ה-מחרטת CNC VTLהיא פשוטה יותר ממחרטה רגילה, ולכן יש לה דרישות גבוהות יותר מהמתכנת. בנוסף לשליטה ויישום סבירים של מיומנויות תכנות, יש צורך גם בשליטה במאפייני מחרטת CNC אנכית, דבר שחשוב לשיפור יעילות העיבוד.
המתכנת יכול להגדיר בגמישות את נקודת הייחוס של עצירת הכלי, להפחית את מהלך הסרק של הכלי ולתכנן באופן סביר את נקודת הנסיגה של הכלי, מה שיכול לשפר את יעילות התפעול שלעיבוד שבבי CNC VTLכמתכנת, עליך גם לחשב ולנתח את שרטוט הקילוגרמים מראש, לקבוע את אורך ההידוק של הכלי, את גובה ההתאמה של קורת הכלי, ולהפחית את גובה הקורה ככל האפשר בתנאי עמידה בשינוי הכלי, אחרת הרם יתלה למשך זמן רב. למחזיק הכלי יש קשיחות ודיוק עיבוד מדויק גרועים. לצורך תכנות סביר, יש צורך לקבוע את גודל עיבוד תכנות הכלי באמצעות מדדי כיול כלי X ו-Z, ולהשלים כמה שיותר תהליכים באמצעות כיול כלי אחד, כדי למנוע מהמפעיל להתאים מחדש את הכלי במהלך כל תהליך. מדידה חוזרת ונשנית והגדרת כלי חוזרת יגרמו לשגיאות כלי ולשגיאות ממד מצטברות, אשר בסופו של דבר ישפיעו על דיוק המוצר.
המחקר שלעיבוד שבבי אנכי CNCשגיאות הן חלק חשוב וכיוון פיתוח בייצור מכונות מודרניות, והיא הפכה לטכנולוגיה מפתח לשיפור התחרותיות. שגיאות הן רב-גוניות, וניתוח ומחקר של שגיאות תרמיות תורמים לשיפור דיוק החריטה והדרישות הטכניות.
ציר הציר שלמכונות VTLנמצא במערך ישר, ושולחן העבודה נמצא במישור אופקי, כך שההידוק והיישור של חומר העבודה נוחים יותר. פריסה זו של עומס הציר והמיסב מאפשרת אתמחרטת צריח אנכית CNCכדי לשמור על דיוק הפעולה לאורך זמן. ציר שולחן העבודה משתמש במסבי גליל קצרים בעלי מרווח רדיאלי מתכוונן בדיוק גבוה בשורה כפולה למרכוז. כיוון הציר משתמש במסילת הנחיה ללחץ סטטי בזרימה קבועה. לשולחן העבודה מאפיינים של דיוק סיבוב גבוה, כושר נשיאה גדול ועיוות תרמי קטן. המדריך האופקי של עמוד הכלי האנכי הוא מדריך פריקה בלחץ סטטי, ומוביל התנועה האנכית של הכבש הוא מדריך הזזה.
זמן פרסום: 18 בספטמבר 2021