


מוצלחמרכז חיתוך CNCהשקעה דורשת זיהוי גורמים חיוניים. תכנון אסטרטגי מנחה רכישה זו. שוק מרכזי עיבוד שבבי ועיבוד שבבי CNC העולמי צופה צמיחה משמעותית, עםקצב צמיחה שנתי מצטבר של 6.6% בין השנים 2024 ל-2030פלח הרכבים המהירים שלו צופה אצמיחה שנתית מצטברת (CAGR) של 5.8% בין 2025 ל-2035הרחבה זו מדגישה את הצורך בקבלת החלטות מושכלות.יצרן מחרטות CNC רב-תכליתיותמספק אפשרויות שונות. הבנהדיוק במרכז החריטההוא בעל חשיבות עליונה. קונים שואלים לעתים קרובות, "מה ההבדל בין מרכז חריטה CNC למחרטת CNC?"ו"כיצד לבחור בין מרכזי חריטה אנכיים ואופקיים?עשרה שיקולים קריטיים מנחים רכישה מושכלת.
נקודות מפתח
- הבינו את צרכי הייצור שלכם ואת דרישות החלקים שלכם. זה יעזור לכם לבחור את גודל המכונה וההספק הנכונים.
- תסתכל עלמפרט המכונהכמו עוצמת הציר ואפשרויות הכלים. מאפיינים אלה משפיעים על מידת תפקוד המכונה.
- בדקו את מערכת הבקרה והתוכנה. הן מאפשרות שימוש קל במכונה וחיבור למערכות אחרות.
- קחו בחשבון את דיוק המכונה ואת האופן שבו היא מתמודדת עם חום ורעידות. זה מבטיחחלקים באיכות גבוהה.
- חשבו על העלות הכוללת, לא רק על המחיר. זה כולל עלויות תפעול, תחזוקה וערך עתידי.
צרכי ייצור ודרישות חלקים עבור מרכז החריטה CNC שלך
בחירתמרכז חיתוך CNCמתחיל בהבנה ברורה של צרכי הייצור ודרישות החלקים. גורמים אלה משפיעים ישירות על המפרטים והיכולות הנדרשים של המכונה.
גודל חלקים ויכולות משקל
המידות הפיזיות והמשקל של החלקים שסדנה מתכוונת לייצר הם שיקולים מהותיים. קיבולת המכונה חייבת להכיל את הרכיבים הגדולים והכבדים ביותר. לדוגמה, פעולות חריטה CNC מטפלות במגוון רחב של גדלי חלקים.
| קטגוריית גודל חלק | מידות (מ"מ) | מידות (באינצ'ים) |
|---|---|---|
| מִינִימוּם | 2×2 | 0.079×0.079 |
| מַקסִימוּם | 200×500 | 7.9×19.7 |
מפרטי המכונה כמו המרחק בין המרכזים קובעים את אורך החלק המרבי, לרוב סביב 500 מ"מ (19.7 אינץ'). המיטה המתנדנדת מכתיבה את קוטר החלק המרבי, בדרך כלל סביב 200 מ"מ (7.9 אינץ'). על הקונים לוודא שמרכז החריטה CNC הנבחר יכול להכיל ולעבד פיזית את החלקים היעדים.
סוגי חומרים לעיבוד
סוגי החומרים שמעבד בית מלאכה משפיעים באופן משמעותי על בחירת המכונה והכלים. לחומרים שונים יש רמות קשיות שונות, הדורשות כוח מכונה וכלי חיתוך ספציפיים.
| קטגוריית קשיות חומר | קשיות רוקוול (HRC) | סוגי מחרטות CNC אופייניים |
|---|---|---|
| סגסוגות קשות לעיבוד שבבי | 45–70 שעות פעילות | מחרטות CNC בעלות מומנט גבוה |
| חומרים תעשייתיים בינוניים-קשים | 25–45 שעות ביממה | מחרטות CNC אופקיות |
| מתכות רכות וקלות לעיבוד שבבי | <25 HRC | כל מחרטת CNC (כולל מחרטות בסיסיות, מחרטות שולחניות ומכונות בעלות ציר במהירות גבוהה) |
כלי עבודה סטנדרטיים של CNC מגיעים בדרך כלל לגבול המעשי ב-HRC 40עיבוד שבבי של חומרים מעל HRC 50 דורש לעתים קרובות התקנות מיוחדות, שיכולות להכפיל הן את זמן העיבוד והן את העלות. לדוגמה, פלדות פחמן/סגסוגת כמו 4140 מעובדות באופן סטנדרטי עד HRC 35. הן הופכות למאתגרות מעל HRC 40. פלדות אל-חלד כמו 304 יעילות עד HRC 30, והופכות לקשות יותר מעבר ל-HRC 35. פלדות כלים כגון A2 ניתנות לעיבוד שבבי עד HRC 45, אך התקנות מיוחדות נחוצות מעל HRC 50. סגסוגות אלומיניום בדרך כלל אינן מציגות מגבלות קשיות עבור עיבוד שבבי CNC.
נפח ייצור ותפוקה
נפח הייצור והתפוקה הנדרשת מכתיבים את מהירות המכונה, יעילותה ופוטנציאל האוטומציה שלה. ייצור בנפח גבוה דורש זמני מחזור מהירים יותר ותפעול אמין. בתי מלאכה המייצרים כמויות גדולות של חלקים נהנים מתכונות כמו מזיני מוטות אוטומטיים ואינטגרציה רובוטית. תוספות אלו ממזערות התערבות ידנית וממקסמות את הפעולה הרציפה. לעומת זאת, עבודה בנפח נמוך יותר או אב טיפוס עשויה שלא לדרוש אוטומציה כה נרחבת. יכולתה של המכונה לשמור על תפוקה עקבית לאורך תקופות ארוכות היא קריטית לעמידה ביעדי הייצור.
מפרט ויכולות מכונה של מרכז חריטה CNC
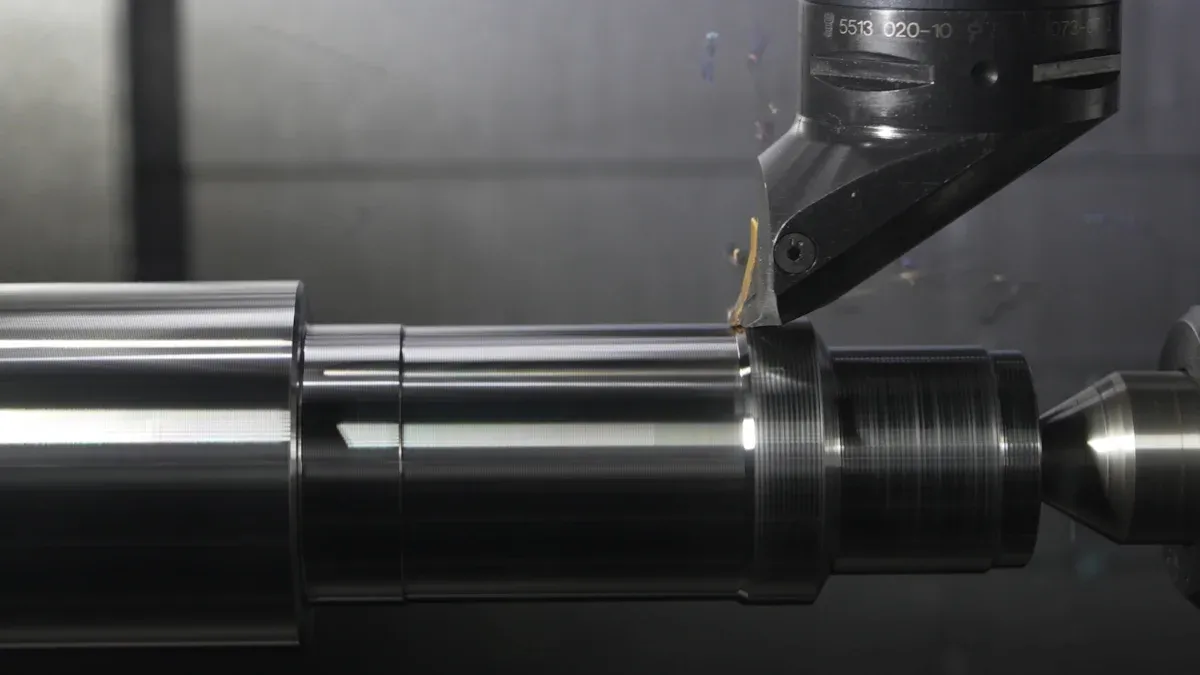
מפרטי המכונה ויכולותיה משפיעים ישירות על יכולתו של בית מלאכה לייצר חלקים ביעילות ובדייקנות. על הקונים להעריך בקפידה את ההיבטים הטכניים הללו.
תצורת ציר והספק
הציר הוא לב ליבה של כל פעולת חריטה. תצורתו ועוצמתו קובעים את יכולת החיתוך של המכונה. מהירות הציר, הנמדדת בסיבובים לדקה (סל"ד), מכתיבה את מהירות סיבוב חומר העבודה. סל"ד גבוה הוא קריטי עבור קטרים קטנים יותר וחומרים רכים יותר. מומנט הציר, כוח הסיבוב, חיוני לעיבוד שבבי של קטרים גדולים יותר וחומרים קשים יותר. ציר חזק מבטיח הסרת חומר יעילה ומקצר את זמני המחזור. בתי מלאכה חייבים להתאים את מפרטי הציר לגדלים האופייניים של החלקים ולסוגי החומרים שלהם.
אפשרויות צריח וכלים
הצריח מחזיק את כלי החיתוך ומציג אותם לחומר העבודה. עיצובו משפיע באופן משמעותי על הרבגוניות והיעילות של עיבוד שבבי. צריחים מגיעים בתצורות שונות, כגון VDI (איגוד המהנדסים הגרמני) או BMT (כלים רכובים על בסיס), כל אחד מציע קשיחות ויכולות אחיזת כלים שונות. מספר תחנות הכלים על הצריח קובע כמה כלים שונים המכונה יכולה לגשת אליהם ללא התערבות ידנית. יותר תחנות כלים מאפשרות פעולות מורכבות בהתקנה אחת, וממזער את זמן ההשבתה לצורך החלפת כלים.
תצורת צירים וכלי עבודה חיים
תצורת הציר מגדירה את יכולות התנועה של המכונה. מחרטה בסיסית בעלת 2 צירים מבצעת פעולות חריטה לאורך צירי X ו-Z. מכונות מתקדמות יותר, כמו מחרטה רב-ציריתמרכז חיתוך CNC, מציעים צירים נוספים, כגון ציר Y לקידוח או כרסום מחוץ למרכז. כלי עבודה חיים הם שיפור משמעותי עבור מרכז חריטה CNC. זה מאפשר למכונה לבצע פעולות כרסום, קידוח והברגה מבלי להעביר את החלק למכונה אחרת. כלי עבודה חיים מציעיםגמישות עיצובית גדולה יותר עבור חלקים מעובדים בדיוק רבזה מאפשר תהליכי עיבוד שבבי מורכבים יותר בריצה אחת, מייעל את ההקמה ומפחית את העבודה. יכולת זו משפרת את הדיוק ואת חזרתיות על ידי מזעור הליכי הקמה מיותרים. בתי מלאכה משיגיםייצור מהיר יותר הודות לגלגלי שיניים ומיסבים מתקדמיםכלי עבודה חייםשומר על הנתון, אשר לעתים קרובות הולך לאיבוד בעת העברת חומר בין מכונות, וחוסך זמן. זה גם מאפשר תהליכי כרסום רבים ישירות על המחרטה, כגון עיגול קצה או הוספת תכונות ציריות/רדיאליות. זה מבטל את הצורך להעביר חלקים למכבש CNC.
מערכת בקרה ותוכנה למרכז החריטה CNC שלך
מערכת הבקרה והתוכנה מהוות את המוח של כל מכונה מודרנית. הן מכתיבות כיצד מפעילים מקיימים אינטראקציה עם הציוד וכיצד המכונה מבצעת פעולות מורכבות. בחירת מערכת הבקרה הנכונה מבטיחה תכנות יעיל, פעולה אמינה ושילוב חלק בסביבת ייצור.
מותג ותכונות בקרת CNC
בחירת בקרת CNCמותגמשפיע באופן משמעותי על ביצועי המכונה ועל חוויית המשתמש. יצרנים שונים מציעים יתרונות שונים המותאמים לצרכים שונים של ייצור.
| מותג | מוצרי מפתח במרכזי חריטה | תכונות עיקריות עבור מרכזי חריטה |
|---|---|---|
| אוטומציה של האס | מחרטות CNC מסדרת ST של Haas | ממשקים ידידותיים למשתמש, מומנט גבוה, מבנה קשיח, עמידות, אמינות, תמחור נוח. |
| DMG מורי | מרכזי חריטה אוניברסליים מסדרת NLX | קשיחות גבוהה, יציבות, דיוק, פתרונות אוטומציה משולבים, דיגיטציה, מוכנות לתעשייה 4.0. |
| מזאק | מכונות רב-תכליתיות מסדרת INTEGREX | משלב חריטה, כרסום, קידוח והברגה; אידיאלי לחלקים מורכבים; קונספט iSMART Factory (שילוב IoT), שירות ותמיכה מקיפים. |
| אוקומה | מחרטות CNC מסדרת LB | עוצמה, דיוק, רב-תכליתיות, קונספט תרמו-ידידותי (יציבות תרמית), מערכת בקרה OSP-P בעלת ארכיטקטורה פתוחה (התאמה אישית, שילוב תוכנה). |
| פתרונות דוסאן/DN | מחרטות CNC | פעולות חריטה מדויקות, יכולות רב-ציריות, מהירויות ציר גבוהות, מערכות בקרה מתקדמות. |
כל מותג מספק תכונות ייחודיות. Haas Automation מתמקדת בנוחות למשתמש ובמחיר סביר. DMG Mori שמה דגש על קשיחות ומוכנות לתעשייה 4.0. Mazak מציעה יכולות ריבוי משימות עבור חלקים מורכבים. Okuma מספקת יציבות תרמית ובקרות ארכיטקטורה פתוחה. Doosan/DN Solutions מספקת פונקציונליות דיוק ורב-צירית.
תכנות וממשק משתמש
ממשק תכנות אינטואיטיבי מפשט את הגדרת המכונה ותפעולה. מפעילים זקוקים למערכת המאפשרת תכנות יעיל בקוד G או תכנות שיחתי, בהתאם לרמת המיומנות שלהם ולמורכבות החלקים. ממשק משתמש מעוצב היטב מפחית את זמן ההדרכה וממזער שגיאות. הוא גם משפר את הפרודוקטיביות על ידי הפיכת יצירה ושינוי תוכניות לפשוטים.
אינטגרציה עם מערכות קיימות
אינטגרציה חלקה עם מערכות ביצוע ייצור (MES) קיימות או מערכות תכנון משאבי ארגון (ERP) היא קריטית עבור בתי מלאכה מודרניים. קישוריות זו מאפשרת חילופי נתונים בזמן אמת, משפרת את ניטור הייצור ואת היעילות הכוללת.שילוב מוצלח דורש תכנון קפדני.
- מיפוי תהליכים ביסודיות לפני דיגיטציה כדי למנוע אוטומציה של חוסר יעילות.
- התחילו בקטן עם פרויקט פיילוט כדי להגביל את הסיכונים וללמוד מניסיון.
- עבור חברות עם מכונות מודרניות, התחילו עם קישוריות מכונות וניטור OEE (יעילות ציוד כוללת) כדי לקבל תובנות בזמן אמת לאופטימיזציה.
- הכרה בכך שהטמעת MES משנה את אופן עבודתם של אנשים ודורשת הדרכה זהירה.
- שתפו את הצוות מההתחלה, והסבירו את הצורך והיתרונות.
- השקיעו בהכשרה כדי להבטיח שכולם יבינו את המערכות החדשות.
- למנות "אלופי דיגיטליים" שיספקו תמיכה והכשרה נוספות לעמיתים.
שיטות עבודה אלו מבטיחות מעבר חלק וממקסמות את היתרונות של סביבת ייצור מחוברת.
דיוק ודיוק של מרכז החריטה CNC

השגת חלקים באיכות גבוהה תלויה באופן עקבי במידה רבה בדיוק ובדיוק של המכונה. תכונות אלו משפיעות ישירות על תאימות החלק ועל יעילות הייצור הכוללת.
חזרתיות ודיוק מיקום
חזרתיות מתייחסת ליכולתה של מכונה לחזור למיקום מתוכנת באופן עקבי.דיוק מיקוםמתאר עד כמה המכונה יכולה להגיע למיקום יעד. שניהם קריטיים לייצור חלקים זהים בטווח סבילות צר. מכונה בעלת חזרתיות גבוהה מבטיחה שכל חלק תואם את החלק הקודם, וממזערת גריטות ועיבוד חוזר. דיוק מיקום גבוה פירושו שהמכונה ממקמת כלים בדיוק במקום שבו מתוכנתים, דבר חיוני לגיאומטריות מורכבות ומידות קריטיות. יצרנים מספקים לעתים קרובות מפרטים אלה, והקונים חייבים לוודא שהם עומדים בדרישות הייצור שלהם.
שיקולי יציבות תרמית
תנודות טמפרטורה משפיעות באופן משמעותי על דיוק המכונה. כאשר רכיבי המכונה מתחממים במהלך הפעולה, הם מתרחבים וגורמים לשינויים ממדיים. התפשטות תרמית זו עלולה להוביל לאי דיוקים בחלקים המעובדים. אסטרטגיות יעילות ממתנות השפעות אלו. בתי מלאכהלשמור על הגדרות טמפרטורה מבוקרות באזורי עיבוד שבבי, לעתים קרובות מבודדים את החלל ומשתמשים במערכות HVAC מתוחכמות.מערכות קירור מתקדמות ופרמטרי סיבוב אופטימליים ממזערים את יצירת החוםבמהלך עיבוד שבבי. מערכות מסוימות משתמשות באלגוריתמים מתקדמים כדי לחזות ולתקן שגיאות תרמיות בזמן אמת באמצעות חיישני טמפרטורה ומודלים של פיצוי. לדוגמה, חברת תעופה וחלל השיגה דיוק של ±0.01 מ"מ על דיסקיות אינקונל באמצעות קירור קריוגני, בעוד שיצרן גל ארכובה שמר על חלקים בטווח של 0.05 מ"מ עם קירור סטנדרטי.
מנגנוני ריסון רעידות
רעידות במהלך עיבוד שבבי פוגעות בגימור פני השטח, מקצצות את חיי הכלי ופוגעות בדיוק החלק. לכן, מנגנוני ריסון רעידות יעילים הם קריטיים.שימוש במחזיקי כלים עם מגע פנים וחיבור מחודד משפר משמעותית את הקשיחותומפחית רעידות. אחיזת עבודה בדיוק גבוה וכוח הידוק גבוה מבטלת רעידות חלק. התאמת מהירויות עיבוד והזנות לאזורים יציבים בדיאגרמת האונה יכולה גם היא לבטל רעידות. זה כרוך בניהול זהיר של עומס השבב תוך הגדלה או הפחתה של המהירות. שימוש בקנה כלים עבה יותר או הפחתת הארכת הכלי מהקצה המאובטח מגביר את הנוקשות, מפחית סטייה ומעבירה את תדירות הרעידות לאזורים יציבים יותר.ידיות כלי נגד רעידות, שתוכננו מחומרים מתקדמים, סופגים ומפזרים רעידות, ומונעים מעבר מהכלי לחומר העבודה.
טביעת רגל ושטח חנות עבור מרכז החריטה CNC
המרחב הפיזי הזמין במתקן ייצור משפיע באופן משמעותי על בחירת המכונה. על בתי מלאכה לשקול היטב את גודל המכונה ואת דרישות סביבתה. תכנון זה מבטיח תפעול יעיל וסביבת עבודה בטוחה.
מידות ופריסה של המכונה
המידות בפועל של המכונה עצמה הן דאגה מרכזית. היצרנים מספקים מפרטים מפורטים בנוגע לאורך, רוחב וגובה. על הסניפים לוודא שהמכונה הנבחרת מתאימה לאזור המיועד. יתר על כן, הפריסה חייבת להתאים לציוד היקפי, כגון מסועי שבבים, מיכלי נוזל קירור וארונות חשמל. פריסה אופטימלית מקלה על זרימת העבודה ומונעת צווארי בקבוק.
נגישות לתחזוקה
מרווח מספיק סביב המכונה הוא קריטי לתחזוקה ותיקונים שוטפים. טכנאים זקוקים לגישה פתוחה לכל צידי המכונה לצורך בדיקות, החלפת חלקים ופתרון בעיות. מרווחים צפופים יכולים להאריך את זמני התחזוקה ולהגביר את הסיכונים הבטיחותיים. תכנון גישה לתחזוקה מראש מייעל את פעולות השירות העתידיות.
דרישות שטח לטיפול בחומרים
טיפול יעיל בחומרים סביב המכונה משפיע ישירות על הפרודוקטיביות והבטיחות. בתי מלאכה זקוקים למרווח מספיק לטעינת חומרי גלם ולפריקה של חלקים מוגמרים. מינימום של36 אינץ' (3 רגל)משמש לעתים קרובות כקו בסיס לנתיבים פתוחים. עבור חלקים גדולים או ארוכים יותר, בתי מלאכה ממליצים על מרווח של 2.4 עד 2.4 מטרים. זה מתאים לכלים, ארגזי כלים, משטחים ועגלות, ומונע מגע מקרי עם הבקרות. משתמש אחד הקצה במיוחד 3 מטרים בין מחרטה לכרסום כדי למקסם את השטח ולהקל על השימוש בעגורן זרועות להעמסת חלקים. התחשבות בתנועת המפעיל, במיוחד עבור אנשים גדולים יותר, מציעה מרחק מינימלי של 2.8 מטרים. מתן מקום לציוד כמו עגלות תבניות להחלפת אביזרים כבדים עשוי לדרוש 2.4 עד 2.4 מטרים. בתי מלאכה חייבים גם לקחת בחשבון את הסרת מיכלי נוזל הקירור. עליהם לוודא שהצ'אק של המחרטה אינו בקו אחד עם המקום שבו מפעיל עשוי לעמוד ליד מכונה סמוכה, למען הבטיחות.
תקציב ועלות בעלות כוללת עבור מרכז חריטה CNC
ניתוח תקציבי מקיף משתרע מעבר למחיר הרכישה הראשוני. הוא כולל את כל העלויות הכרוכות בבעלות ותפעול המכונה לאורך חייה. עלות הבעלות הכוללת (TCO) מספקת תמונה פיננסית מדויקת יותר.
מחיר רכישה ראשוני
מחיר הרכישה הראשוני מייצג את ההשקעה הראשונית עבור מכונה. עלות זו משתנה באופן משמעותי בהתאם לסוג המכונה, לתכונותיה וליכולותיה. על הקונים להתאים את תקציבם לצורכי הייצור שלהם.
| מחלקת מכונת מחרטה CNC | טווח מחירי רכישה ראשוניים |
|---|---|
| מחרטת CNC שולחנית | 5,000 דולר – 20,000 דולר |
| מחרטת ייצור בינונית | 30,000 דולר – 100,000 דולר |
| מחרטת CNC מרובת צירים או שוויצרית | 100,000 דולר – 300,000 דולר ומעלה |
נתונים אלה ממחישים את המגוון הרחב של האפשרויות הזמינות. הדרישות הספציפיות של כל חנות מכתיבות את רמת ההשקעה המתאימה.
עלויות תפעול ויעילות
עלויות תפעול כוללות הוצאות שוטפות מעבר לרכישה הראשונית. אלה כוללות צריכת אנרגיה, כלים, תחזוקה ועבודה. מכונה יעילה ממזערת את העלויות החוזרות ונשנות הללו. מכונות מודרניות כוללות לרוב רכיבים חוסכי אנרגיה, מה שמפחית את חשבונות החשמל. כלים איכותיים מחזיקים מעמד זמן רב יותר, ומפחיתים את תדירות ההחלפות. תחזוקה שוטפת מונעת תקלות יקרות ומאריכה את חיי המכונה. תפעול יעיל גם מפחית את שעות העבודה לחלק, מה שמפחית עוד יותר את ההוצאות הכוללות.
ערך מכירה חוזרת ופחת
מכונות יורדות בערכן עם הזמן, מה שאומר שערכה יורד. עם זאת, חלק מהמכונות שומרות על ערכן טוב יותר מאחרות. גורמים המשפיעים על ערך המכירה החוזרת כוללים את המוניטין של היצרן, היסטוריית התחזוקה של המכונה והרלוונטיות הטכנולוגית שלה. השקעה במותג בעל מוניטין טוב עם רשת שירות חזקה מובילה לעיתים קרובות לערך מכירה חוזרת טוב יותר. תחזוקה נכונה גם שומרת על מצב המכונה, מה שהופך אותה לאטרקטיבית יותר עבור קונים עתידיים. קונים צריכים לשקול את הערך לטווח ארוך ואת ירידת הערך הפוטנציאלית בעת קבלת החלטת ההשקעה שלהם.
שירות ותמיכה למרכז החריטה CNC שלך
שירות ותמיכה יעילים הם בעלי חשיבות עליונה למקסום זמן הפעילות של המכונה ולהבטחת פרודוקטיביות לטווח ארוך. על הקונים להעריך את מחויבות היצרן לשביעות רצון הלקוחות ואת זמינות הסיוע המקומי.
מוניטין ואמינות היצרן
המוניטין של יצרן באמינות משפיע ישירות על ביצועי המכונה לטווח ארוך ועל המשכיות התפעול של המוסך. חברות בעלות רקורד חזק מספקות לעיתים קרובות מוצרים ותמיכה מעולים. לדוגמה, DMG MORI מתגאה בשיעור שימור לקוחות של 95%, דבר המצביע על שביעות רצון גבוהה. Haas Automation זוכה לאמון של למעלה מ-10,000 מוסכים בארה"ב בזכות אמינותה וקלות השימוש שלה. Hermle משיגה גם שביעות רצון לקוחות של יותר מ-95%. מדדים אלה מדגישים יצרנים המספקים באופן עקבי מכונות אמינות וטיפול מעולה לאחר הרכישה.
זמינות שירות מקומית
זמינות שירות מקומית היא קריטית למזעור עיכובים יקרים בייצור. זמני תגובה מהירים של טכנאים מבטיחים שהמכונות יחזרו לפעולה במהירות.
| רמת עדיפות | זמן תגובה (אופייני) |
|---|---|
| עדיפות 1 (קריטית) | 2-4 שעות |
| עדיפות 2 (גבוהה) | 4-8 שעות |
| עדיפות 3 (בינונית) | יום העסקים הבא |
| עדיפות 4 (נמוכה) | 2-5 ימי עסקים |
מתקני ייצור עם תלות בקווי ייצור דורשים לעתים קרובות כיסוי 24/7 עם זמני תגובה מובטחים של שעתיים. Methods Machine שמה דגש על זמני תגובה מהירים לשירות, ומציעה תמיכה טכנית בזמן אמת 24/7 באמצעות מוקד שירות טלפוני של סוכנים בארה"ב. טכנאים מנוסים מוצבים במשרדים אזוריים ברחבי צפון אמריקה. עם זאת, איכות השירות יכולה להשתנות. משתמש אחד דיווח על המתנה של 9 ימים להחלפת רצועה מחברת תיקונים. משתמש אחר הזכיר שכמעט תמיד קיבל שירות למחרת עבור מכונות Haas, Mazak ו-Mori שלו, גם כאשר הן ממוקמות במרחק של מספר שעות נסיעה.
אחריות ותמיכה טכנית
הבנת האחריות והתמיכה הטכנית הזמינה מגנה על השקעה. תקופות אחריות סטנדרטיות למכונות חדשות נעות בדרך כלל בין שנה לשלוש שנים, משתנות בהתאם ליצרן ולדגם. אחריות זו מכסות בדרך כלל פגמים בחומרים ובביצוע, ולעתים קרובות כוללות חלקים ועבודה, ערבויות ביצועים וגישה לתמיכה טכנית. אפשרויות אחריות מורחבות זמינות לעתים קרובות לרכישה. חשוב להבין את התנאים הספציפיים, כולל מה האחריות מכסה ומה היא אינה כוללת. הצעות התמיכה העיקריות כוללות:
- גישה לתמיכה טכנית מוסמכת ושירות מהיר.
- הכללת עדכוני תוכנה ותמיכה לשמירה על יעילות וזמינות המכונה.
- זמינות שירות ותיקונים באתר כדי למזער את זמן ההשבתה.
אוטומציה והרחבה עתידית עם מרכז חריטה CNC
התחשבות באוטומציה ויכולות הרחבה עתידיות היא חיונית בעת רכישת מכונה. תכונות אלו מבטיחות שההשקעה של בית מלאכה תישאר רלוונטית ופרודוקטיבית במשך שנים. הן מאפשרות לעסקים להסתגל לדרישות ייצור משתנות ולהתקדמות טכנולוגית.
פוטנציאל אינטגרציה רובוטית
שילוב רובוטי מגביר משמעותית את הפרודוקטיביות והיעילות. רובוטים משיגיםחזרתיות של ±0.05 מ"מ, מה שמאפשר ייצור 24/7 ומגדיל את ניצולת המכונות ב-30%. רובוטים בעלי שישה צירים עם אחיזות מיוחדות מטפלים בעומסים של עד 80 ק"ג. הם פועלים פי 2-2.5 מהר יותר משיטות ידניות. זה מפחית את זמן הטעינה והפריקה עד 60%. רובוטים מתקדמים לריתוך CNC מספקים דיוק של ±0.1 מ"מ. הם מפחיתים את שיעורי הפגמים ב-40-50% ומגדילים את מהירות הייצור ב-30-35%. רובוטים עם מערכות ראייה מבצעים הרכבה מדויקת עם חזרתיות של ±0.02 מ"מ. הם מפחיתים את זמן ההקמה עד 70% באמצעות מתקני התקנה גמישים. אוטומציה רובוטית לטעינת חומרים, החלפת כלים ופריקת חלקים יכולה להגביר את ניצולת הציוד מ-52% ליותר מ-82%. זה מייצג שיפור של 30%. שילוב עם מכונות CNC יכול להפחית את זמן המחזור הממוצע לחלק ב-25%. זה מוביל לעלייה משמעותית בפריון. טיפול עקבי וללא שגיאות בחלקים ואימות אוטומטי מפחיתים את שיעורי הגרוטאות בכ-8%. רובוטים מטפלים גם במשימות חוזרות ונשנות, תובעניות פיזית ומסוכנות. זה משחרר עובדים אנושיים לתפקידים מורכבים יותר.משפר את בטיחות במקום העבודה.
תאימות מזין מוטות
תאימות של מזין מוטות היא היבט מרכזי נוסף של אוטומציה. מזין מוטות מספק באופן אוטומטי חומר גלם למכונה. זה מאפשר פעולה רציפה וללא השגחה למשך תקופות ממושכות. בתי מלאכה יכולים להפעיל ייצור בן לילה או בשעות הפנאי. זה ממקסם את ניצול המכונה ואת התפוקה. מזיני מוטות מפחיתים את עלויות העבודה על ידי ביטול הצורך בטעינת חומר ידנית. הם גם מבטיחים איכות חלקים עקבית על ידי שמירה על זרימת חומר קבועה.
עיצוב מודולרי לשדרוגים
עקרונות תכנון מודולריים מאפשרים שדרוגים עתידיים. זה הופך את המכונות הייעודיות הללומוגן לעתידעיצובים מודולריים מאפשרים אתשינוי תצורה של מכונותבהתבסס על צרכי הפרויקט הספציפיים. הם מספקים את הגמישות לשלב פונקציונליות מרכזית לפי הצורך. עיצובים אלה מאפשרים שדרוגים קלים יותר של רכיבים מסוימים. זה קורה מבלי להזדקק להחלפת המכונה כולה. זה מבטיח שהמכונה תישאר רלוונטית ככל שהטכנולוגיה מתקדמת.
יעילות אנרגטית והשפעה סביבתית של מרכז חריטה CNC
התחשבות ביעילות אנרגטית ובהשפעה סביבתית הפכו חיוניים בייצור מודרני. גורמים אלה משפיעים הן על עלויות התפעול והן על מחויבותו של בית מלאכה לקיימות. עסקים מחפשים מכונות שפועלות ביעילות תוך מזעור טביעת הרגל האקולוגית שלהן.
צריכת חשמל ועלויות
צריכת החשמל של מכונה משפיעה ישירות על עלויות התפעול וההשפעה הסביבתית. מודרנימכונות CNCלעיתים קרובות כוללים רכיבים חוסכי אנרגיה ומערכות ניהול צריכת חשמל חכמות. מערכות אלו מייעלות את צריכת האנרגיה במהלך הפעולה וזמני ההמתנה. בחירת מכונה בעלת יעילות אנרגטית גבוהה מפחיתה את חשבונות החשמל ומפחיתה את פליטות הפחמן. בתי עסק צריכים להעריך את דרישות החשמל של דגמים שונים ולשקול את צריכת האנרגיה ארוכת הטווח שלהם.
מערכות ניהול נוזל קירור
ניהול יעיל של נוזל קירור הואאסטרטגיה נבונה כלכליתזה מספק חיסכון משמעותי בעלויות ויתרונות סביבתיים. סילוק נכון של נוזל קירור מפחית את זיהום הקרקע והמים. זה מונע זיהום של מערכות אקולוגיות מחומרים מזיקים. נוהג זה גם מפחית פליטות מזיקות באמצעות טכניקות ניהול פסולת בנות-קיימא. מיחזור נוזלי קירור חוסך משאבים טבעיים, ומפחית את הביקוש לחומרי גלם.
ניהול נכון של נוזל קירור מציע גם יתרונות כלכליים. הוא מוריד את עלויות ניהול הפסולת באמצעות מערכות סילוק ומיחזור יעילות. מיחזור יכול אף לייצר הכנסות מחומרים ממוחזרים. יתר על כן, הוא משפר את מוניטין המותג עבור חברות המיישמות סילוק בר-קיימא. בתי מלאכה עומדים בתקנות סביבתיות, ומבטיחים עמידה בחוקי סביבת הפסולת. זה מונע עונשים משפטיים וקנסות הקשורים לאי ציות. מבחינה תפעולית, הוא משפר את הבטיחות והבריאות במקום העבודה על ידי הפחתת הסיכונים לעובדים. הוא גם מעודד חדשנות ואימוץ טכנולוגי.
ניהול נכון של נוזל קירור הואחיוני למזעור ההשפעה הסביבתית והעלויותזה מאריך את חיי מיכל נוזל הקירור, ומפחית את הצורך בהחלפה תכופה. זה מגביר את הפרודוקטיביות במקום העבודה על ידי שמירה על פעולת מכונות בצורה חלקה. זה משפר את איכות החלקים המעובדים, ומבטיח גימורי פני שטח טובים יותר. זה גם שומר על ריכוז היעד יציב, מה שמוביל לביצועי עיבוד שבבי אמינים יותר. זה מקדם סביבת עבודה בטוחה ובריאה יותר. זה מגן על ציוד עיבוד שבבי יקר ומאריך את חיי הכלי.מערכת הקירור Pure-Cut® CNC מבוססת CO₂ של Fusion Coolant Systemsמציעה אלטרנטיבה נקייה יותר. מערכת זו משתמשת ב-CO₂ סופר-קריטי (scCO₂) כמדיום קירור. היא ממזערת את ההשפעה הסביבתית, מבטלת פסולת נוזל קירור מזיקה ומשפרת את הבטיחות באמצעות:
- אפס בזבוז נוזל קירור: scCO₂ מתאדה ללא נזק לאחר השימוש.
- צריכת אנרגיה מופחתת: Pure-Cut® דורש פחות אנרגיה.
- מקור בר-קיימא של CO₂: ה-CO₂ המשמש בדרך כלל ממוחזר.
אסטרטגיות להפחתת פסולת
יישום אסטרטגיות יעילות להפחתת פסולתממזער את צריכת החומרים ואת עלויות הסילוק. חנויות יכולות לאמץ מספר שיטות מוכחות.
- שימוש בתוכנת קינון: תוכנה זו מאפשרת אוטומציה של מיקום חלקים כדי למזער שטח שאינו בשימוש. היא מפחיתה גרוטאות מתכת, זמן חיתוך, בלאי כלים ועלויות סילוק.
- מעבר לעיבוד שבבי כמעט-נטו: תהליך זה מתחיל בחומר ריק הדומה מאוד לחלק הסופי. זה מפחית את כמות החומר שיש להסיר, מקצר את זמני המחזור ומאריך את חיי הכלי.
- בחרו במסלולי כלים חכמים יותר: אסטרטגיות כמו ניקוי אדפטיבי מייעלות את הסרת החומר. הן מפחיתות תנועות מיותרות ומונעות חיתוך אוויר, וממזערות גרוטאות ובלאי.
- הזנות ומהירויות כיוון: כוונון נכון מונע גימורי פני שטח גרועים, עיוות חומר ויצירת שבבים מוגזמת. זה מפחית את נפחי עיבוד חוזר וסילוק.
- הדמיית בדיקה לפני החיתוך: הפעלת חיתוכי בדיקה וירטואליים מסייעת בזיהוי ותיקון שגיאות פוטנציאליות. זה מונע אובדן חומר ועיבוד חוזר.
הדרכת מפעילים ותכונות בטיחות של מרכז החריטה CNC
קלות תפעול ועקומת למידה
העקומת הלמידה לעיבוד שבבי CNC יכולה להיות תלולה בתחילהעם זאת, זה הופך לאינטואיטיבי יותר עם התרגול. מספר גורמים משפיעים על מורכבות זו. אלה כוללים ידע טכני במערכות מכניות וחשמליות, מיומנות ב-CAD/CAM, מיומנויות תכנות כמו קוד G וניסיון מעשי. מערכות בקרה מודרניות שואפות לפשט תהליך זה. לדוגמה, ה-היידנהיין TNC7כולל ממשק אינטואיטיבי וידידותי למשתמש. מפעילים יכולים להתאים אישית את מסך הבית עם המועדפים הספציפיים שלהם, מה שמקצר את עקומת הלמידה. סרטוני תהליכים מובנים מנחים משתמשים במשימות פשוטות, ועוזרים למפעילים חדשים להתרגל מהר יותר. באופן דומה, ה-בקר Brotherדומה מאוד ל-Haas, מה שמקל על התאמה לבעלי ניסיון ב-Haas. התיעוד עבור Brother Speedio מצוין וכתוב היטב. בקרת Speedio קלה ביותר לשימוש. משתמשים יכולים להתחיל לעבוד במהירות. בקרות מודרניות קלות בדרך כלל ללמידה עבור פעולות בסיסיות כמו הגדרת כלים, קיזוזי עבודה והפעלת תוכניות, בדרך כלל תוך מספר שעות.
תוכניות הכשרה המוצעות
תוכניות הכשרה מקיפותחיוניים למפעילים חדשים. ההכשרה צריכה לכסות מושגי CNC בסיסיים, תכנות קוד G וסימולציות. היא כוללת גם תוכנות CAD/CAM, בחירת כלים, קריאת שרטוטים, מתמטיקה חיונית ומדעי החומרים. ניסיון מעשי הוא קריטי לפיתוח מיומנויות מעשיות. זה כולל תפעול מכונה בפיקוח, שימוש בסימולטור ועבודת פרויקטים בעולם האמיתי. מפעילים זקוקים להכשרה בפתרון בעיות. זה כרוך בתחזוקה חזויה, זיהוי ופתרון בעיות מכונה, התאמת קיזוזים, הבנת קודי אזעקה וידיעה מתי להסלים בעיות. פרוטוקולי בטיחות הם גם חיוניים. הכשרה מקיפה חייבת לכלול תאימות ל-OSHA, בטיחות מכונה, נהלי עצירת חירום וארגונומיה למניעת פציעות. הכשרה מודרנית משלבת גם מושגי Industry 4.0, הכשרה מבוססת סימולציה או מציאות מדומה (VR) ומודולים על ייצור ירוק.
נעילות בטיחות ומגנים
מגני מכונות הם מחסומי בטיחות או התקניםאשר סוגרים חלקים מסוכנים של ציוד. הם מונעים מגע עם חלקים נעים. OSHA מפרסמת סטנדרטים ספציפיים להגנה על מכונות. קיימים שלושה סוגים עיקריים של מגני מכונות: מגנים קבועים, מגנים משתלבים ומגנים מתכווננים. מגני משתלבים, או נעילות בטיחות, הם מחסומים ניידים המשולבים עם מנגנון בטיחות. מנגנון זה עוצר את המכונה בעת פתיחתה. אמצעי בטיחות נוספים כוללים וילונות אור, שטיחי מגע בטיחותיים וזכוכית בטיחות של מכונת CNC. מתגי עצירת חירום (E-stops) הם כפתורים אדומים גדולים שמכבים במהירות את המכונה. הליכי נעילה/תיוג (LOTO) מנתקים פיזית את הציוד ממתח.בדיקה טרום-מבצעית היא קריטית עבור מפעיליםלפני תחילת העבודה, על המפעילים לבדוק אם קיימים מגנים רופפים או חסרים, כבלים פגומים, אביזרים רופפים ואת תפקודם התקין של כל אמצעי הבטיחות.ANSI 11.19 (2010)מספק קריטריוני ביצועים להגנה. תקן זה חל על כל המכונות והציוד. הוא מפשט את תקני ההגנה.
הערכה מקיפה היא קריטית לכלמרכז חיתוך CNCרכישה. חנויות חייבות לתעדף ערך לטווח ארוך ותשואה על ההשקעה על פני עלות ראשונית. גישה אסטרטגית זו מבטיחה השקעה אופטימלית. יש לשקול היטב את כל הגורמים שנדונו. שקידה זו מובילה לרכישה מוצלחת ופרודוקטיבית עבור החנות שלכם, ותשפר את יכולותיה לשנים הבאות.
שאלות נפוצות
מה ההבדל בין מרכז חריטה CNC למחרטת CNC?
A מחרטת CNCמבצע בעיקר פעולות חריטה. מרכז חריטה CNC מציע יכולות מתקדמות יותר. לעתים קרובות הוא כולל כלי עבודה חיים, צירים מרובים ותכונות אוטומציה. תוספות אלו מאפשרות כרסום, קידוח והברגה בהקמה אחת.
מהם היתרונות העיקריים של כלי עבודה חיים במרכז חריטה CNC?
כלי עבודה חיים משפרים משמעותית את הרבגוניות של מרכז חריטה. הם מאפשרים למכונה לבצע פעולות כרסום, קידוח והברגה. זה מבטל את הצורך להעביר חלקים למכונה אחרת. בתי מלאכה משיגים גמישות עיצובית גדולה יותר ומפחיתים את זמני ההקמה.
מדוע יציבות תרמית חשובה למרכז חריטה CNC?
יציבות תרמית היא קריטית לשמירה על דיוק. רכיבי המכונה מתרחבים כשהם מתחממים במהלך הפעולה. התפשטות זו גורמת לשינויים ממדיים. מערכות קירור יעילות ומודלים של פיצוי ממתנים השפעות אלו. הם מבטיחים איכות עקבית של החלקים.
מה המשמעות של עלות הבעלות הכוללת (TCO) עבור מרכז חריטה CNC?
עלות הבעלות הכוללת (TCO) כוללת את כל העלויות הכרוכות במכונה לאורך חייה. זה חורג ממחיר הרכישה הראשוני. הוא מכסה עלויות תפעול כמו אנרגיה, כלים ותחזוקה. עלות הבעלות הכוללת (TCO) מתחשבת גם בעבודה, פחת וערך מכירה חוזרת פוטנציאלי.
זמן פרסום: 12 דצמבר 2025