


5 צירים כרסום סימולטני חריטה 80P-C
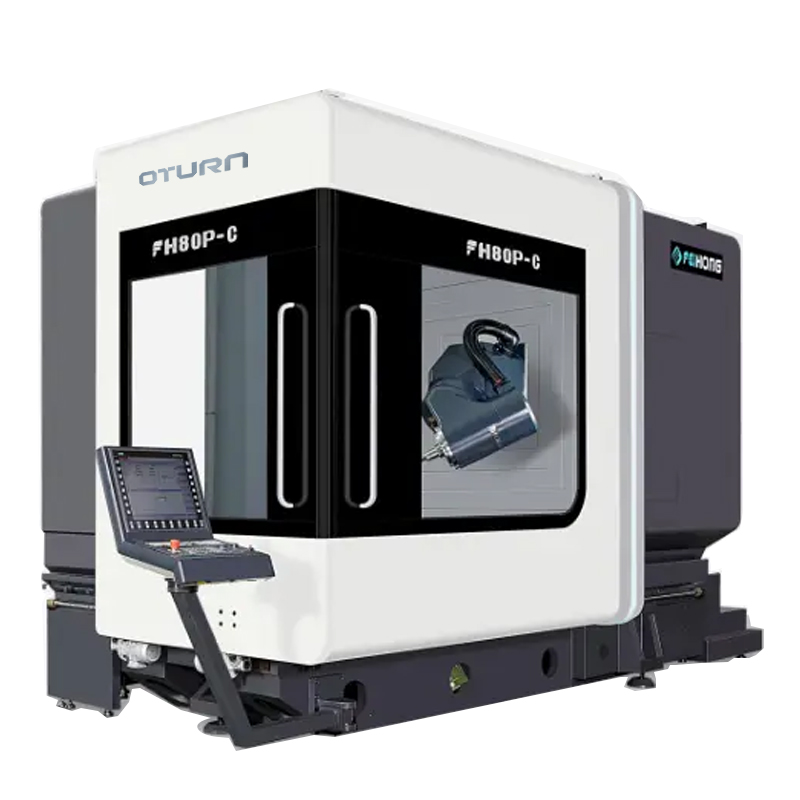
היקף האספקה
טבלת פונקציות של אביזרים סטנדרטיים (אנא עיין בפונקציית הבקר עבור חלק הבקרה החשמלית)
| לֹא | פָּרִיט | יְחִידָה | כמות |
| 1. | יציקות מיינפריים של FH | מִגדָל | 1 |
| 2. | מערכת בקרה סימנס 840DSL | מַעֲרֶכֶת | 1 |
| 3. | תצוגה: 19LCD | מַעֲרֶכֶת | 1 |
| 4. | ראש סיבוב רב-תכליתי בעל חמישה צירים של FH (ציר B) | מַעֲרֶכֶת | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | רַק | 1 |
| 6. | ברגי כדור מקוררים חלולים עם ציר X/Y/Z | לְחַבֵּר | 3 |
| 7. | שולחן סיבובי עם הנעה ישירה לכרסום/חריטה (ציר C) | מַעֲרֶכֶת | 1 |
| 8. | מקודד מוחלט של ציר B RCN8380 29 סיביות | רַק | 1 |
| 9. | מקודד מוחלט RCN2580 ציר C 28 סיביות | רַק | 1 |
| 10. | מגלשות ליניאריות רולריות של BOSCH REXROTH | מַעֲרֶכֶת | 7 |
| 11. | התקן בקרת טמפרטורה של תיבת החשמל | מַעֲרֶכֶת | 1 |
| 12. | מערכת קירור מים של ציר | מַעֲרֶכֶת | 1 |
| 13. | תרסיס מים לטבעות מכונת כלים | מַעֲרֶכֶת | 1 |
| 14. | תרסיס מים סהר בעל חמישה צירים, נושבת סהר | מַעֲרֶכֶת | 1 |
| 15. | מערכת נעילה בטיחותית לדלתות עבודה קדמיות וצדיות | מַעֲרֶכֶת | 1 |
| 16. | תאורת פח עבודה עמידה למים | רַק | 2 |
| 17. | תחנה הידראולית | מַעֲרֶכֶת | 1 |
| 18. | מכשיר סיכה מרכזי להזנה | מַעֲרֶכֶת | 1 |
| 19. | ניקוי צדדי של אקדח מים ואקדח אוויר | מַעֲרֶכֶת | 1 |
| 20. | מערכת נוזל חיתוך | מַעֲרֶכֶת | 1 |
| 21. | יריעת מתכת מגן סגורה לחלוטין | מַעֲרֶכֶת | 1 |
| 22. | תיבת פעולה | מַעֲרֶכֶת | 1 |
| 23. | יחידת קירור לארון חשמל | מַעֲרֶכֶת | 1 |
| 24. | גלגל יד אלקטרוני של סימנס | רַק | 1 |
| 25. | מתג שחרור סכין ציר המופעל באמצעות רגל | רַק | 1 |
| 26. | אור תלת-צבעי של כלי מכונה | מַעֲרֶכֶת | 1 |
| 27. | 40 מחסניות כלים HSK-A63 ומערכת סרוו להחלפת כלים אוטומטית | מַעֲרֶכֶת | 1 |
| 28. | סולם סריג ערך מוחלט בעל שלושה צירים X/Y/Z | מַעֲרֶכֶת | 3 |
| 29. | גליל שבבים ספירלי ומסוע שבבים אחורי גרר שבבים | מַעֲרֶכֶת | 1 |
| 30. | יחידת גשש אינפרא אדום מדגם Renishaw RMP60 | מַעֲרֶכֶת | 1 |
| 31. | יחידת קביעת כלים Renishaw TS27R | מַעֲרֶכֶת | 1 |
| 32. | רפידות פילוס יסוד וברגי יסוד | מַעֲרֶכֶת | 1 |
| 33. | מדריך טכני | מַעֲרֶכֶת | 1 |
פָּרָמֶטֶר
| דֶגֶם | יְחִידָה | FH80P-C |
| לִנְסוֹעַ | ||
| מהלך ציר X | mm | 800 |
| מהלך ציר Y | mm | 1050 |
| מהלך ציר Z | mm | 800 |
| מרחק מחרטום הציר למשטח שולחן העבודה | mm | 162-962 |
| ראש כרסום אופקי | mm | 39-839 |
| מהירות הזנה/תנועה מהירה | מטר/דקה | 40 |
| כוח הזנה | KN | 10 |
| שולחן סיבובי (ציר C) | ||
| גודל שולחן עבודה | mm | Ø855 |
| עומס מקסימלי של שולחן (טחנה) | kg | 3000 |
| עומס מקסימלי על השולחן (סיבוב) | kg | 1500 |
| שולחן כרסום/חריטה (עיבוד משולב של כרסום וחריטה) | סל"ד | 450 |
| זווית פיצול מינימלית | ° | 0.001 |
| מומנט מדורג | Nm | 1140 |
| מומנט מקסימלי | Nm | 1980 |
| ראש כרסום נדנדה CNC (ציר B) | ||
| טווח סיבוב (0=אנכי/180=אופקי) | ° | 15- עד 180 |
| מעבר מהיר וקצב הזנה | סל"ד | 50 |
| זווית פיצול מינימלית | ° | 0.001 |
| מומנט מדורג | Nm | 743 |
| מומנט מקסימלי | Nm | 1320 |
| ציר (כרסום וחריטה) | ||
| מהירות הציר | סל"ד | 12000 |
| כוח הציר | Kw | 34/42 |
| מומנט הציר | Nm | 132/185 |
| ציר ברז |
| HSKA63 |
| מגזין כלים | ||
| ממשק הכלי |
| HSKA63 |
| קיבולת מחסנית הכלים | מחשבים אישיים | 40 |
| קוטר/אורך/משקל מקסימלי של הכלי |
| Ø85/300/8 |
| זמן החלפת כלי (מכלי לכלי) | S | 1.8 |
| מכשיר מדידה | ||
| גשש אינפרא אדום |
| רנסישו RMP60 |
| מכשיר לגילוי כלים באזור עיבוד עבודה |
| רנסישו TS27R |
| דיוק מיקום (ISO230-2 ו-VDI3441) | ||
| דיוק מיקום X/Y/Z | mm | 0.008 |
| דיוק מיקום חוזר X/Y/Z | mm | 0.005 |
| דיוק מיקום B/C |
| 10 אינץ' |
| דיוק מיקום חוזר B/C |
| 4" |
| בקר CNC | ||
| מערכת CNC |
| סימנס 840D |
| אַחֵר | ||
| משקל המכונה | Kg | 20000 |
3.1 מפרט המכונה העיקרי | תצורת מבנה קשיח אופטימלית
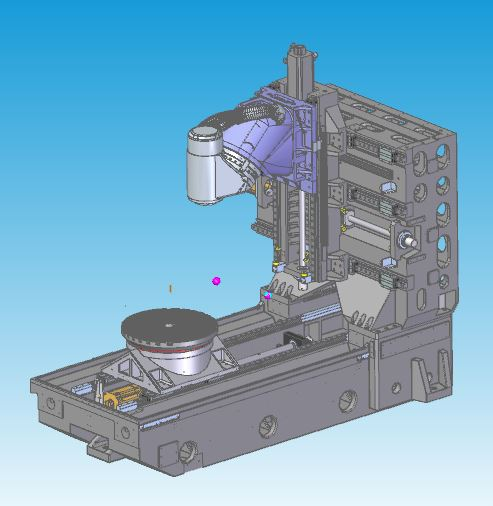
מאפייני עיצוב | עיצוב ניתוח יציקת חוט מכני הטוב ביותר
◆ מבנה יציקה תרמוסימטרי מלא מסוג קופסה, באמצעות ברזל יצוק בדרגה גבוהה בדרגת Meehanna
◆טיפול הרפיה וטיפול הזדקנות טבעי לסילוק מתחים פנימיים
◆ רטט תדר טבעי מבני מבטל את לחץ עיבוד החומר
◆ עיצוב מקיף של קירות ועמודים בעלי שטח גדול ובעלי קשיחות גבוהה יכול לשפר ביעילות את הקשיחות ואת הדיוק הסטטי והדינמי
◆הנעת בורג קירור חלולה בעלת שלושה צירים
3.2 ציר חשמלי
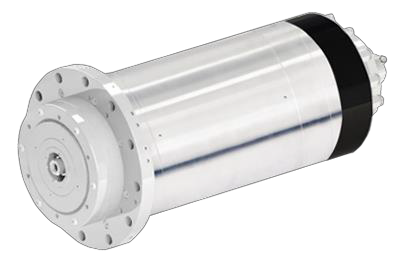
מאפייני עיצוב
◆ בהתאם למאפייני המכונות שלהם, מחקר, פיתוח וייצור עצמאיים.
◆חור החיבור של HSK-A63 מאומץ בדגם FH80P-C.
◆ אימוץ מערכת קירור חיצונית לקירור במחזור הדם, אשר יכולה להבטיח ביעילות את יישום הציר החשמלי.
3.3 ראש כרסום CNC מתנדנד (ציר B)
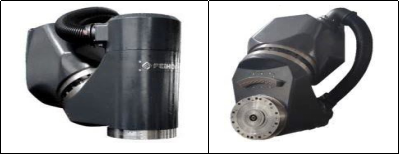
מאפייני עיצוב
◆ עיצוב וייצור עצמאיים.
◆ מנוע DD מובנה, שרשרת תיבת הילוכים אפסית ללא עיצוב ללא שינוי תנועה.
◆ מאפייני תאוצה גבוהים.
◆המרחק הקצר ביותר בין נקודת חרטום הכלי של הציר לנקודת התמיכה המבנית מממש את קשיחות החיתוך המרבית.
◆מיסב YRT גדול יותר משפר את הקשיחות.
◆ מצויד במערכת מדידה של מקודד סיבובי מוחלט מסדרת HEIDENHAIN RCN8380, עם בקרת לולאה סגורה מלאה, כדי להבטיח את הדיוק הטוב ביותר.
◆תכנון מערכת קירור ציר B מפחית את העברת החום.
3.4 שולחן סיבובי (שולחן ציר C)
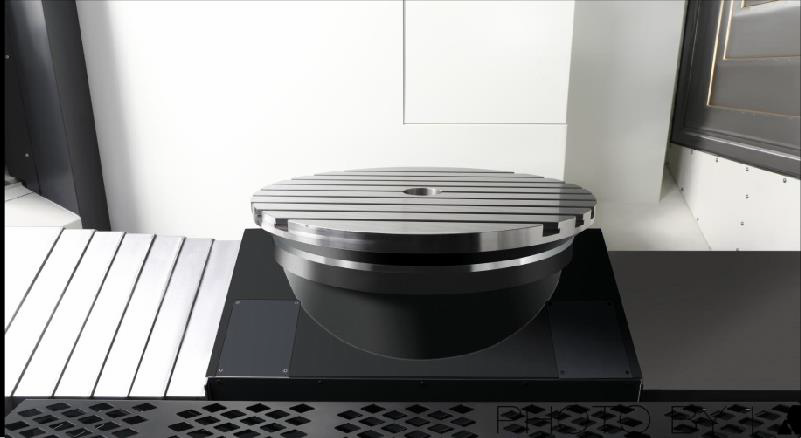
מאפייני עיצוב
◆ עיצוב וייצור עצמאיים.
◆ מנוע DD מובנה, שרשרת תיבת הילוכים אפסית ללא עיצוב ללא שינוי תנועה.
◆ מאפייני תגובת תאוצה והאטה גבוהים.
◆מיסב YRT גדול יותר מגביר את הקשיחות.
◆ מומנט נהיגה מדורג גדול, מיקום ועיבוד עם מיקום שולחן והתקן הידוק
◆ מענה לצורכי הטחינה, הפחתת הטיפול בחומר העבודה ושיפור דיוק המוצר.
◆ מצויד במערכת מדידה של מקודד סיבובי HEIDENHAIN בדיוק גבוה, בקרת לולאה סגורה לחלוטין כדי להבטיח את הדיוק הטוב ביותר.
◆תכנון מערכת קירור להפחתת העברת חום.
3.5 מערכת בקרה
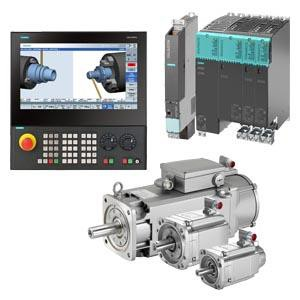
מאפייני עיצוב
◆ עיצוב וייצור עצמאיים.
◆ מנוע DD מובנה, שרשרת תיבת הילוכים אפסית ללא עיצוב ללא שינוי תנועה.
◆ מאפייני תגובת תאוצה והאטה גבוהים.
◆מיסב YRT גדול יותר מגביר את הקשיחות.
◆ מומנט נהיגה מדורג גדול, מיקום ועיבוד עם מיקום שולחן והתקן הידוק
◆ מענה לצורכי הטחינה, הפחתת הטיפול בחומר העבודה ושיפור דיוק המוצר.
◆ מצויד במערכת מדידה של מקודד סיבובי HEIDENHAIN בדיוק גבוה, בקרת לולאה סגורה לחלוטין כדי להבטיח את הדיוק הטוב ביותר.
◆תכנון מערכת קירור להפחתת העברת חום.
3.5 מערכת בקרה
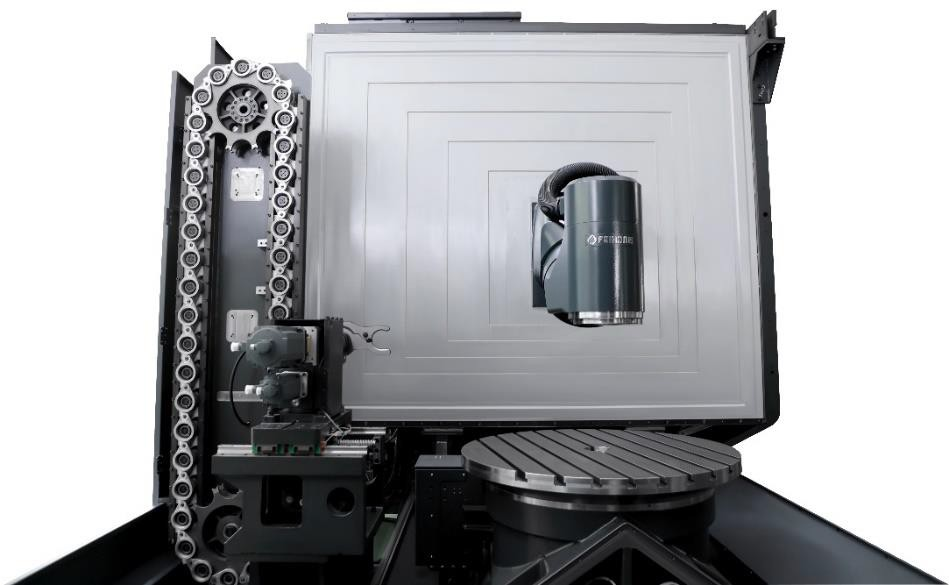
מאפייני עיצוב
◆ עיצוב וייצור עצמאיים.
◆ בחירת כלים והחלפת כלים משתמשים במנוע סרוו כדי לשלוט בפעולת הקצה, שהיא יציבה ומדויקת יותר.
◆ בשילוב עם פונקציית ניהול הכלים של Siemens840DSL, ניהול כלים יעיל יותר.
3.7 מתקן להרמה
מאפייני עיצוב
◆מצויד במכונת קביעת כלים Ransishaw TS27R בעלת דיוק גבוה יותר.
◆ הגדרת כלי אוטומטית במכונה, עדכון אוטומטי של פיצוי כלי.
◆ ניתן להרים ולהוריד את מתקן קביעת הכלים כדי לחסוך במקום במשטח העיבוד.
◆ עיצוב יריעות מתכת אטום לחלוטין להגנה על כלי קיבוע הכלים מפני נזקי מים ושבבי ברזל במהלך העיבוד.
3.8 גלאי אינפרא אדום
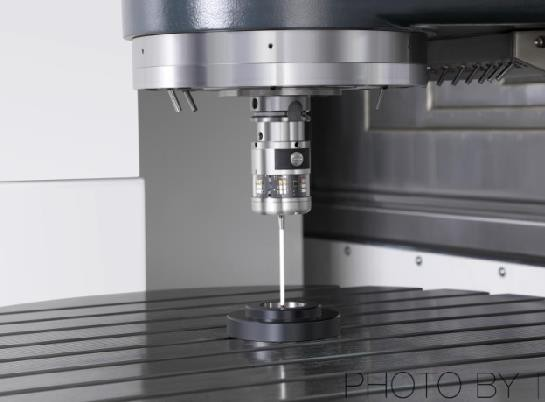
מאפייני עיצוב
◆מצויד בגשש אופטי להדק Ransishaw RMP60.
◆ יישור ובדיקת גודל של חומר העבודה על גבי המכונה יכולים להפחית שגיאות בדיקה ידניות ולשפר את דיוק המוצר ויעילות העיבוד.
◆ חיסכון של 90% בזמן הסיוע על הסיפון.
3.9 יריעות מתכת להגנה על בטיחות
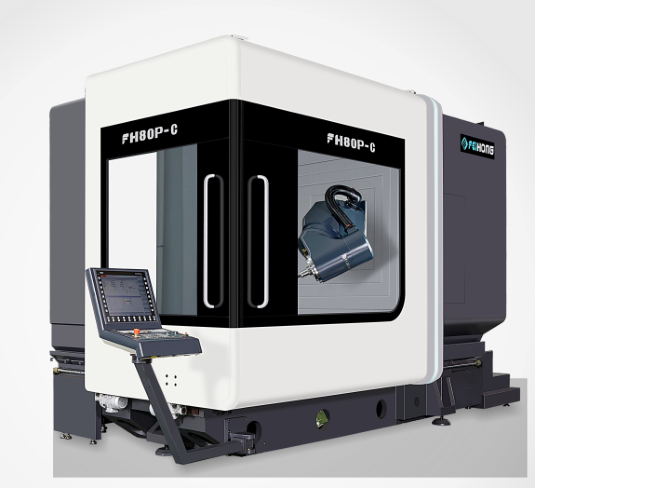
3.10 מראה
עיצוב הכיסוי של מרכז העיבוד שבבי בעל חמישה צירים מסדרת FH עומד בתקני הבטיחות המחמירים של CE. יריעת המתכת הצפופה לחלוטין מונעת מהמפעיל להיכנס לאזור העבודה בטעות במהלך העיבוד, ובמקביל מונעת שימוש בנוזל חיתוך בלחץ גבוה או שבבים מהמכונה, למעט לוחית האזהרה. דלת ההפעלה מצוידת גם במתג בטיחות למניעת תאונות במהלך הפעלה או תחזוקה. ויש לה חלון הצצה גדול, המסייע למפעיל להבין את פעולת המכונה ועיבודה.
3.11 ניקוי
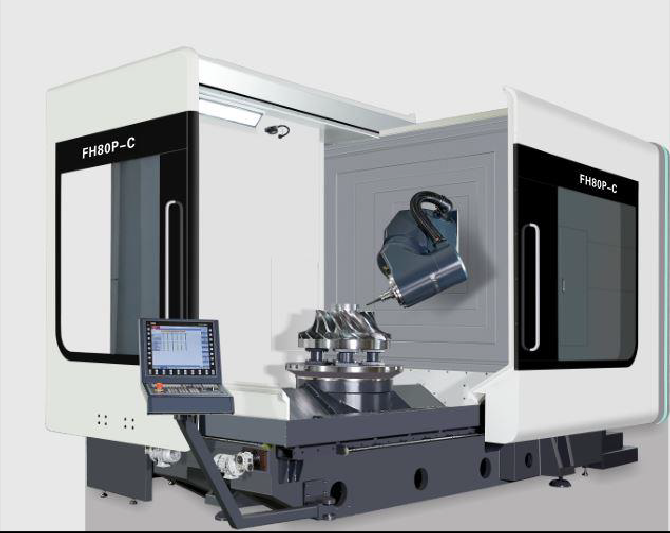
השתמשו בכיסוי הטלסקופי וביריעת המתכת המגנה כדי להגן על השבבים הנוצרים במהלך הפעולה, הימנעו מהתזות חיתוך וגרימת נזק למנגנונים אחרים.
קטגוריות מוצרים
-

מרכז עיבוד שבבי CNC בעל קשיחות גבוהה מסדרת VC עם...
-

מדריך ליניארי עמודה נעה אופקית מסדרת HP...
-

מדריך ליניארי עמודה נעה אופקית מסדרת HT...
-

מכונת עיבוד שבבי CNC כבדה בעלת ארבעה מסלולים מסדרת VS...
-

מרכז עיבוד שבבי CNC מסדרת V עם קשיחות גבוהה
-

מרכז עיבוד שבבי CNC כפול סדרת X
-

מרכז עיבוד שבבי CNC אופקי 5 צירים TKG1600
-

מכונת חריטה וכרסום אנכית של CNC מרוכבת...
-

מרכז עיבוד שבבי CNC במהירות גבוהה מסדרת GM
-

כרסום CNC במהירות גבוהה סדרת GT
-

מחרטת CNC בעלת ציר כפול SK32
-

מרכז עיבוד שבבי אנכי CNC RFTV510 לגלגלים...